
作者:小编 发布:2026-11-20
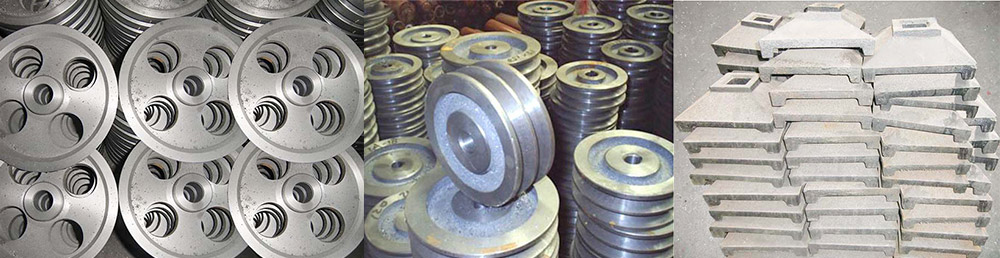
在健身器材、电器底座或者大型机械配重的车间里,干过几年生产的主管都清楚一个实情:配重块这行,其实就是在做废料回收的生意。为了控制成本,车间里用的原料往往是废钢屑、铁矿渣、石英砂或者各种混合粉料。
这就带来了一个极度头疼的制造难题——来料极其不稳定。上一车拉来的铁屑可能干燥且颗粒大,下一车可能带油又潮湿;矿粉这一批含水率低,下一批可能结成了块。原料密度一变,同样的模具装填高度,压出来的配重块重量就忽高忽低。装配到设备上,不是配重不够导致设备震动,就是超重影响了安装。
面对这种“盲盒”般的原料,很多工厂只能靠老操作工守在机台旁,看着压力表手动调参数,或者反复试压。这种靠人眼盯、凭手感猜的模式,废品率极高。今天,我们纯粹从物料变异、设备容错机制、压力闭环这三个硬核维度,拆解一下现代化的配重块油压机,是如何在“泥泞般”的原料环境里,把重量公差死死抠出来的。
压缩比波动的陷阱:为什么死限位压不出好块?
传统压机在压制配重块时,大多采用机械死限位——滑块下行碰到坚硬的挡块,就停止下压。这种逻辑在做标准件时没问题,但在配重块车间绝对是灾难。
因为粉料的压缩比是极其不可控的。如果今天来的铁粉松散,装进去的料少,压机砸到底,配重块的厚度虽然一样,但内部密度低,重量偏轻;如果明天来的粉料被压实了,同样体积装得多,压机还是砸到底,结果压力瞬间飙升,不仅容易造成机架变形,还会因为过度压缩导致产品内部应力集中,一脱模直接炸裂。
为了解决这个矛盾,现代设备必须彻底抛弃硬限位的粗暴逻辑,转而采用PLC控制下的“位置与压力双闭环”系统。操作工在屏幕上设定好一个目标压力值(例如1500吨)或者一个精准的行程深度。设备一旦在压制过程中感应到压力达到了设定上限,即使滑块还没碰到机械死点,系统也会瞬间切断进油,停止下压,并转入保压阶段。
这种柔性制动,让设备能够完美包容来料的密度突变。料多了,压到设定压力就停;料少了,走到设定位置就停。通过双重标准的交叉判定,强行把每一次压制的实际受力保持一致。
应对高含水率与高含气量的多段排气逻辑
废铁屑和矿粉中往往含有水分和机油。在几百吨的高压瞬间砸下去时,这些水分和油气如果不排出去,就会在工件内部形成高压气囊。当压力撤去,气囊膨胀,配重块表面就会鼓起包,甚至从中间层裂。
这就要求设备不仅要有劲,还要懂“呼吸”。配重块油压机在PLC程序的控制下,需要具备“多段压制”的能力。
操作员可以设定:滑块先以较快的速度下压到轻压位置,短暂停留进行排气;随后稍微抬起(泄压),给内部气体一个逃逸的窗口;然后再次下压,反复几次后,才真正进入重压保压阶段。这种“压-停-排-再压”的动作循环,对于含油量大、含水率高的回收料来说,是提升内部致密度的救命稻草。而这种频繁加减压的灵活性,极度依赖液压系统里比例阀的快速响应,如果阀组反应迟钝,憋压严重,不仅排气效果差,还会导致油温迅速飙升。
浮动压制与顶料缸:打破大截面件的密度梯度
配重块的截面积通常很大,尤其是那种几百公斤重的大块。如果单纯从上往下压,上表面的粉料被压得死死的,但底层的粉料因为摩擦阻力,密度始终上不去。这种上下密度不均的配重块,重心是不稳的。
为了消除密度梯度,设备工作台下方配置的顶料缸不仅要承担脱模任务,更要在压制时充当“浮动压制”的执行者。当主缸向下压时,下部的顶料缸不是死死撑住,而是随着主缸的压力,按设定的背压缓慢同步退让。这样,粉料在上下两端同时受力,整个工件的密度分布就会极度均匀。
在需要脱模时,这个顶料缸又必须爆发出强大的推力,克服配重块与模壁之间极强的侧向摩擦力。盛世伟业在配重块设备的液压架构中,为顶料系统预留了独立的调压回路,确保浮压时的背压稳定与脱模时的力量充沛,两者互不干涉。
偏载与机架疲劳:大块头也得抗造
配重块的形状往往不规整,有时为了避让,边缘会做缺角设计,或者一模出两三个小块。这种偏心受力,对设备的四柱导向系统是极大的考验。
如果四柱的刚性不足,或者导套的平行度不够,在几百吨的偏载压力下,活动横梁会产生微小的倾斜。倾斜的后果是,模具一侧受力极大,加速模具磨损;另一侧受力小,压出来的工件密度不够。
所以,设备四柱必须采用高强度合金钢制作,表面必须经过镀硬铬处理以降低摩擦。这不仅仅是为了耐磨,更是为了在漫长的高频高压作业中,死死锁住活动横梁的运动轨迹,防止因为微小的偏载而引发导向精度的彻底崩塌。配合正面标配的红外线保护装置,一旦操作工在清理边缘残料时手部越界,光幕瞬间切断动作,既保住了设备的精度,也保住了人的安全。
维保的暗坑:粉尘怎么吃掉机器的寿命?
配重块车间,空气中弥漫的粉尘不亚于面粉厂。这些带有硬度的铁屑和石英粉尘,一旦落到四根光洁的立柱上,就会和表面的润滑油结合,变成极度致命的“研磨膏”。
操作工在交接班时,绝不能仅仅按下打油泵就完事。必须先用棉布把立柱表面的粉尘和旧油泥彻底擦拭干净,再涂抹新的润滑脂。如果偷懒,带着粉尘强行注油,用不了几个月,立柱就会被导套拉出深深的沟槽,那时候再换配件,成本极高。同时,液压站的散热风扇滤网每周都得用气枪吹扫,防止粉尘堵塞导致油温过高,影响压力输出的精准度。
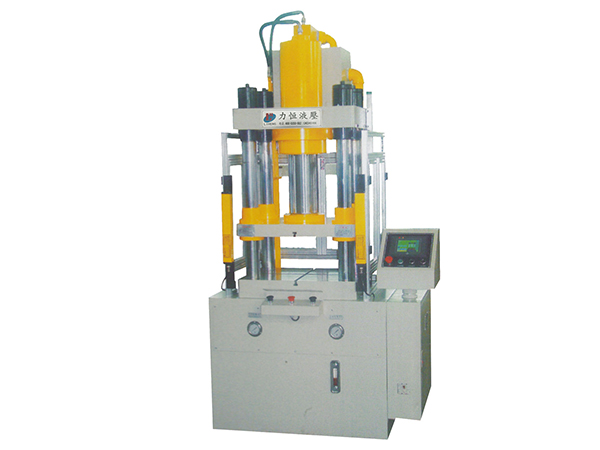
在低端粉料与高精度要求之间,配重块油压机扮演的是一个微妙的平衡者。理解来料的暴脾气,用好设备的双闭环与多段排气逻辑,再配上一丝不苟的粉尘维保,你才能在这个利润微薄的行业里,把每一吨废料都变成稳稳当当的利润。
标签:山东,低压铸造机,选哪家
上一篇: 2026年11月黄石播音艺考校考新规科普:你该自查啥
下一篇: 顶出就掉角?配重块油压机重载脱模的力学局
版权声明:文章观点仅代表作者观点,不代表本站观点。