
作者:小编 发布:2026-10-25
在五金冲压和拉伸车间里,人工放料的弊端越来越明显。不仅是招工难、人工成本高,更要命的是冲压属于高危作业,人的手频繁进出模具区域,稍一走神就是工伤事故。加上人工放置板材时,每次的微小偏移都会直接反映到产品的毛刺和尺寸公差上,废品率很难降下来。
为了解决这些问题,很多工厂开始上带送料装置的油压机。但在实际落地时,不少老板发现,买来的“主机+送料架”组合,跑起来远没有想象中顺畅。不是送料机撞了模具,就是机械手还没退出来主机就砸下来了;有时板材卡在半路,有时拉伸出来的件一边厚一边薄。真正决定这套自动化设备能不能稳定跑出利润的,不是主机的吨位有多大,也不是机械手有多花哨,而是这两套系统在机械结构、电气逻辑和动态节拍上的深度耦合。
机械基准的平行度:导轨与导柱的物理干涉
带送料装置的油压机,通常由主机、送料机架(如伺服送料架或桁架机械手)两部分拼装而成。这两部分各有各的导轨和导向柱。如果在安装调试阶段,送料机的导轨基准面与油压机的工作台面不平行,麻烦就大了。
当送料机构将板材送入模具时,如果送料导轨存在哪怕零点几毫米的倾斜,板材在模具内部其实是处于“别劲”状态的。此时油压机滑块下压,除了要克服材料的变形抗力,还要额外承受因板材不平产生的侧向力。长期在偏载下运行,四柱油压机的导套会异常磨损,拉伸模具的凸模甚至会被硬生生掰断。
因此,在设备进厂安装时,必须建立一个统一的机械基准。通常的做法是,在主机工作台面上架设精密水平仪和标准平尺,将送料机构的轨道调整到与主机工作台绝对平行的状态,然后打地脚螺栓固定。盛世伟业在出厂这类自动化连线设备时,往往会对主机台面的平面度以及预留的自动化接口进行严格的公差控制,为后续的机械对接留出足够的精度余量。
电气互锁与防呆:光幕不是唯一的防线
很多人以为自动化设备的安全靠光栅就够了。但在带送料的产线上,真正的安全防线是主机的绝对位置信号与送料机状态信号的深度互锁。
油压机滑块在频繁往复运动中,会产生极大的动能。如果在滑块还没回到安全上限位时,送料机就急不可耐地伸进去,那就是一场灾难。传统设备靠简单的行程开关,容易因震动失灵。现代带送料装置的数控油压机,必须依托高精度位移传感器(如磁栅尺)来实时监测滑块位置。当PLC接收到位移数据确认滑块已安全停在上限位,并向送料机发出“允许进料”指令后,机械手才能动作。
同样,送料机退回到位后,也必须发出“已安全退避”信号,主机的下压电磁阀才会允许通电。这种双向互锁的响应时间,决定了产线的节拍。如果系统响应迟钝,每次压完都要愣等一两秒,一天下来少干几千个件。配置欧姆龙或LG等品牌的高效PLC,就是为了在保证绝对安全的前提下,把互锁信号的交换时间压缩到毫秒级。
动态节拍匹配:液压与伺服的速度博弈
油压机的节拍是“快下-工进-保压-回程”。而送料机(特别是伺服送料架)的动作是“松开夹具-退回-重新夹紧-推进”。这两个动作周期要想咬合完美,就必须在速度上做动态匹配。
主机在工进和保压阶段比较慢,这是工艺需要的;但在回程时,必须极快,把时间抢回来。而伺服送料机的加减速曲线也是可以设定的。如果主机回程慢吞吞,送料机就只能干等。此时,可以通过调整液压系统中的比例变量泵,加快滑块回程流量。
反之,如果是深拉伸工艺,往往需要送料机不仅把料送进去,还要在拉伸过程中施加一定的压边力。这就涉及到了主机与送料机构的力协同。如果送料机夹持力太大,材料流不动,会被拉裂;夹持力太小,边缘起皱。这就要求送料系统的压力控制具备极高的稳定性,必要时需采用独立的比例减压回路,使其在各种冲击下都能保持恒定的张力。
耗材与磨损:自动化场景下的差异化维保
上自动化后,设备干活的节奏快、频次高,这对设备的日常维保提出了完全不同于手动操作的要求。
首先是导轨的磨损。送料机械手在高速往返中,直线导轨承受着高频冲击。油脂流失速度比人工操作快得多。一旦润滑跟不上,导轨发涩,定位精度就会偏离丝级,进而把工件送歪。因此,必须给送料导轨建立严格的定期注油计划,并加装防尘罩,防止冲压产生的金属碎屑卷入滚珠。
其次是油温的控制。自动化产线通常是一开一整天,甚至两班倒,主机几乎不停机。液压系统持续作功,若冷却系统效能不足,油温飙升至60度以上,液压油黏度下降,系统内漏加剧。反应在动作上,就是主机回程变慢、保压不稳。此时,不仅主机的冷却器需要定期清洗水垢,操作人员还需每天检查油箱液位,防止因高温挥发的油气导致吸油不畅。
最后是传感器的清洁。冲压作业伴随大量油雾和粉尘,送料机两端的到位传感器极易被油泥覆盖,导致信号“丢步”。定期用软布擦拭传感器镜头,是保障自动化线不无故停机的基础功课。
选型逻辑的转变:从单机思维到系统思维
采购带送料装置的油压机,最忌讳的就是“拼装机”思维。找一家做主机的,再找一家做机械手的,最后在车间里硬凑在一起。
设备选型时,必须评估供应商的系统整合能力。优秀的设备,主机的PLC不仅要管好液压动作,还要预留出足够多的I/O口和通讯协议接口给送料系统。主机在工作台上的T型槽布局、侧向开口的尺寸,甚至机身的高度,都应在设计阶段就为机械手的进退留出绝对安全的冗余空间。
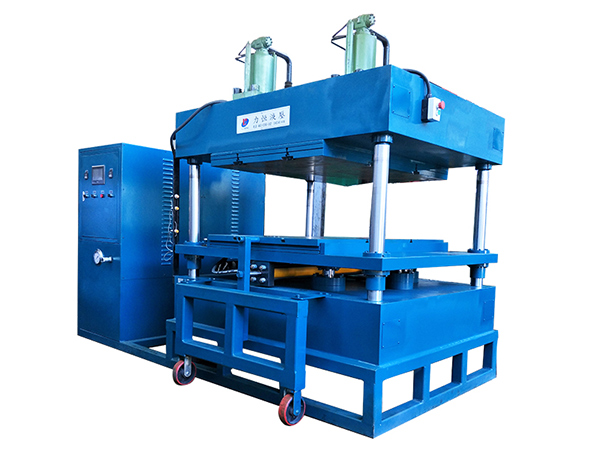
在制造业微利的今天,设备的稳定性和良品率决定了工厂的生死。一套真正好用的带送料油压机,是用毫秒级的电气通信、丝级的机械对中以及严格动态匹配的液压系统共同堆砌出来的。把这些隐性工程做扎实,自动化带来的不仅是工人的解脱,更是利润的真实提升。
标签:江门,伺服液压机,哪家专业
上一篇: 新疆小程序定制开发公司的品牌建设服务内容
下一篇: 西安中空钢化玻璃窗靠谱门店及场景参考
版权声明:文章观点仅代表作者观点,不代表本站观点。