
作者:小编 发布:2026-11-17
在铝合金低压铸造车间里,看一台设备合不合格,老工艺员通常不只看它在常温空载时跑得多顺,而是看它在模具被烤到近300度高温时,还能不能精准地合模、开模和顶出。低压铸造的核心,是依靠保温炉里微弱的气压,让铝液平稳地自下而上填满型腔。但在这个过程中,设备不仅要承受高温的烘烤,还要应对严苛的力学拉扯。
很多老板在采购设备时,对着参数表上的“动模板尺寸”、“最大开档”、“合型力”反复比价,却往往忽略了这些冷冰冰的数字在热态工况下会发生怎样的畸变。今天,我们就抛开常规的产品介绍,从金属热膨胀、力矩平衡以及流体控制的角度,扒一扒低压铸造机在极端温度场下,底层架构要经历哪些真实考验。
导杠间距的“空间战”:热膨胀吃掉了多少余量?
参数表上赫然写着:导杠内间距1400×1070mm。对于做中小型铝铸件的厂子来说,这个空间足够塞下常规的金属模具了。但到了夏天,或者模具连续工作数小时后,情况就变了。
金属模具在数百度的热辐射下,体积必然发生膨胀。如果模具的外形尺寸刚好卡在这个内间距的边缘,热态下的膨胀就会导致模具紧紧摩擦甚至“咬死”在四根导杠上。更麻烦的是,如果设备机架的刚性不足,在偏载受力时发生了向内的微小弹性收缩,这仅存的安全间隙就会被彻底抹平。
因此,决定模具能否顺畅进出的,不只是这个静态的1400mm,更是导柱表面的耐磨度以及机架的刚性。设备采用的四柱和加长导套,必须在承受极大热辐射和交变侧向力时,依然保持绝对的垂直。如果日常维保时没有及时清理导柱上的粉尘和铝灰,形成了极硬的研磨膏,再宽裕的导杠间距也会因为拉缸而报废。盛世伟业在低压铸造机的结构框架设计中,将这部分物理冗余与材质的抗疲劳强度作为重点,正是为了应对车间里这种看不见的“热态干涉”。
1090mm的行程考验:长距离运动下的偏载危机
动模板行程达到了1090mm,这是一个相当宽阔的作业空间。这意味着设备可以适应高度很大的模具,同时也给自动化机械手取件留出了足够的通道。
然而,行程越长,活动横梁在上下运行中发生偏斜的风险就越大。想象一下,一块巨大的沉重钢板在四根柱子间滑行,如果导向套的配合精度稍差,或者润滑不到位,横梁就会发生微小的倾斜。这种倾斜在空载时可能只是轻微的摩擦声,但一旦装上沉重的上半模,合模压紧时,力量就会集中在模具的一侧。
结果就是,一边压得死死的,另一边却漏气、跑铝,最终打出来的铸件壁厚一边大一边小。要克服这个长行程带来的物理软肋,设备不仅要依靠精密加工的四柱,还得益于那套节流调速技术。开合模不能猛冲猛撞,必须要平稳加减速,避免冲击载荷瞬间撕裂导向间隙。
倒挂的力:合型150KN与顶出220KN的博弈
在这个参数表里,最反差的一组数据是:合型力150KN(约15吨),而顶出力却高达220KN(约22吨),开型力也达到了210KN。为什么一个用来压紧模具的设备,开模和顶出的力气反倒比压紧的力气大?
这完全是由低压铸造的物理特性决定的。合型力不需要太大,因为充型气压极低,模具受到的胀型力很小,压得太紧反而容易压坏脆弱的模具分型面。但铸件在凝固时,会死死抱住模具内部的水道芯或金属型芯,加上模具热膨胀的咬合,要把它推开和顶出来,需要极其强悍的瞬间爆发力。
因此,底部的顶出机构是设备的“力量担当”。如果顶出力不够,铸件顶不出来,强行顶就会导致顶针弯曲或工件变形。但光有220KN的力气还不够,必须配合前面提到的“液压节流技术”。顶出速度必须能够手动微调,先极慢地突破铸件与模具的粘连状态,再平稳推出。这种“慢工出细活”的控制逻辑,直接关系到复杂铝铸件的内腔表面光洁度与良品率。
800公斤保温炉与18.5kW电机的热力学暗账
保温炉容量800公斤(AL),意味着这是一台具备相当量产能力的设备。但在连续生产过程中,维持这800公斤铝液在680度左右,是一个极其庞大的能量消耗过程。
如果设备的液压泵站还在长时间空转,那电表转得会比熔炼炉还快。参数表上的油泵电机功率是18.5kW,配合恒压变量轴向柱塞泵,这里藏着低压铸造机的节能玄机。
变量泵的物理逻辑是“按需供给”。当设备在等待铝液冷却、或者处于保压状态时,系统压力达到设定上限,斜盘角度自动回中,泵几乎不再输出流量,电机负载降至极低。只有当需要抽芯或开模时,泵才重新全功率运转。这种从源头控制发热的逻辑,不仅省电,更避免了油温飙升导致的密封件老化。油温一旦稳在45度左右,设备的动作精度就保住了。
安全逻辑与隐形暗角:别让液压锁成了摆设
图片中有一项极其关键但容易被车间忽略的设计:在开合型阀板上安装液压锁,防止在直立位时,合型缸意外落下。
重力向下的威胁在铸造车间是致命的。当动模板悬停在半空,或者设备处于维修状态时,如果液压管路突发爆裂或断电,失去压力的活动板会像断头铡刀一样砸下。液压锁作为纯机械或液控的防坠装置,是保护下方昂贵模具和操作人员生命的最后一道防线。同时,正面的安全光栅也绝不能被屏蔽,每次交接班都必须用测试棒验证其灵敏性,绝不能为了赶产量而把安全装置旁路掉。
此外,抽芯缸行程250mm,抽芯力60KN。在抽芯过程中,如果油温过高导致系统压力下降,抽芯稍微慢半拍,铸件内部的热收缩就会把型芯死死勒住。因此,日常的油温油质监测,比任何事后的抢修都重要。
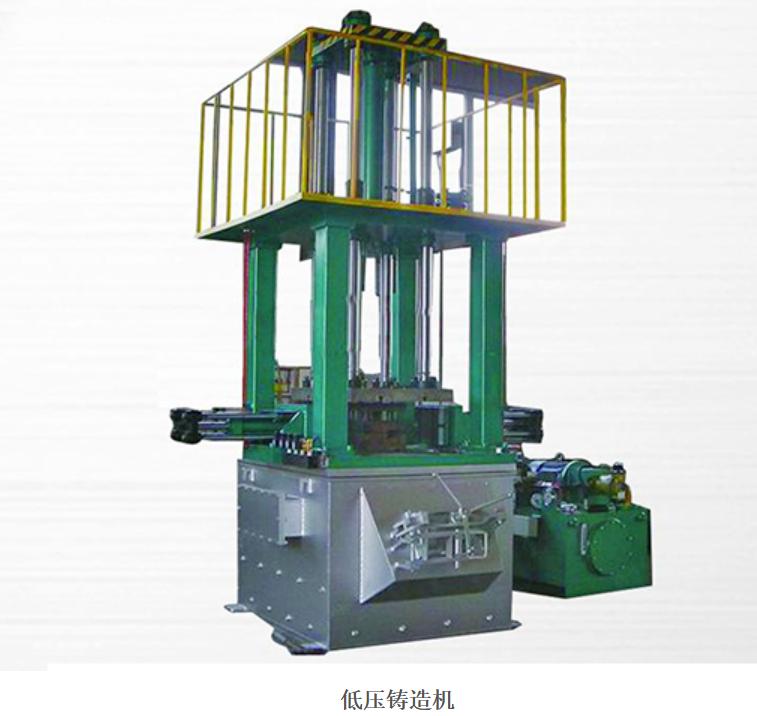
一台合格的低压铸造机,绝不是一堆钢铁与油管的简单拼凑。它是在导杠间距的热胀冷缩中寻找平衡,在微弱的充型压力与强悍的脱模顶出力之间进行博弈。看懂那些看似寻常的参数背后隐藏的物理法则,选对有着严谨结构底盘的设备,你才能在这条追求内部致密与表面光洁的制造道路上,源源不断地压出高良品的铝合金部件。
标签:珠海,冷挤压成型液压机,制造厂
上一篇: 福建分子活化优质厂家
下一篇: 2026年11月金华写字楼桥厢广告怎么选
版权声明:文章观点仅代表作者观点,不代表本站观点。