
作者:小编 发布:2026-11-08
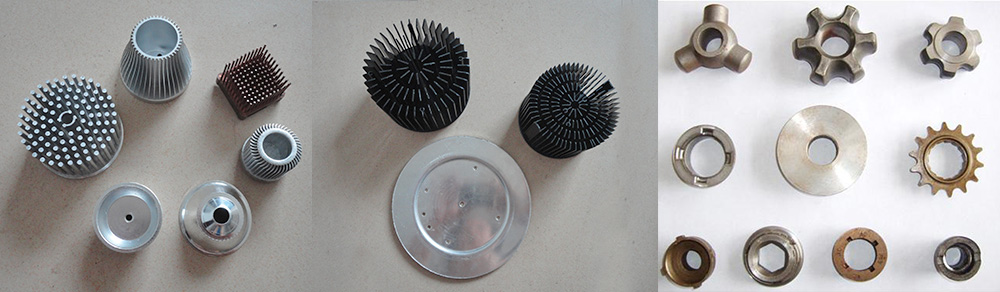
在金属冷挤压车间里,经常能看到这样的场景:800吨的压机轰隆一声砸到底,把一块厚实的铝块硬生生挤成了带散热鳍片的外壳,或者把钢块压成了精密的齿轮坯。压机干得很漂亮,但到了开模取件的时候却卡了壳。操作工拿着撬棍、铜棒在模具旁边敲敲打打,费了九牛二虎之力才把工件弄出来,一不小心还会划伤模具型腔,或者把刚成型的工件弄得变形报废。
遇到这种问题,很多人的第一反应是脱模剂没刷够,或者是模具的拔模斜度不够。这些确实是原因,但在高达800吨的冷锻成型中,更核心的矛盾往往出在设备底部的退料系统(顶出机构)上。冷挤压工艺跟普通冲压完全不同,工件在极高的压应力下发生了剧烈的塑性流动,紧紧抱住模具,甚至产生了真空吸附。如果没有一套强悍且精确的退料系统,前面成型的活干得再完美,最后一步也会前功尽弃。
结合800T冷锻油压机的技术特点,我们抛开常规的吨位参数,单从物理受力与液压控制的角度,拆解一下重型冷挤压设备的退料系统到底藏着哪些硬核逻辑。
抱紧力与脱模阻力:冷挤压退料的物理极限
冷挤压出来的工件,为什么那么难取?因为金属在高压下流动时,不仅填满了型腔,还因为弹性回复的特性,死死勒住了冲头或型芯。以手机外壳或LED灯散热器为例,这种带有深腔的薄壁件,其表面积巨大。当金属冷却收缩时,它对型芯的抱紧力往往能达到成型力的百分之十甚至更高。
放在800T的设备上,这意味着退料机构必须在瞬间爆发出大几十吨甚至上百吨的顶出力,才能强行撕开这层巨大的静摩擦力。如果退料缸的出力不够,顶针就会顶不动,强行顶的话,细长的顶针甚至会直接弯曲或折断。因此,重型冷锻机的活动板和工作台下方,通常会设置专用的选配退料缸。这不是随便配一个普通液压缸就能凑合的,它的缸径、壁厚和系统承压能力,都必须经过严苛的力学核算,以对抗极度恶劣的脱模工况。
退料时序与速度控制:避免工件撕裂的“软着陆”
力气够了,如果动作太粗暴,同样是一场灾难。冷挤压件在极高压下本来就存在残余应力,如果退料缸瞬间爆发冲力,很容易把薄壁件直接顶瘪,或者因为受力过猛导致边缘开裂。
这就考验设备的液压控制逻辑。在优秀的液压系统中,退料过程绝不是简单的“全速顶出”。它必须遵循“先慢后快”的时序:起始阶段,系统通过比例阀或节流阀缓慢加压,平稳地突破工件与模具之间的最大静摩擦力和真空吸附区;当工件被顶松动的那一瞬间,再加快顶出速度,将工件顺畅推出。
配合PLC编程电路设计与触摸屏控制,操作员可以精准设定退料动作的延迟时间——必须等主缸完全回程卸压,模具分型面彻底打开后,底部的退料缸才能启动。这种时序上的严密互锁,不仅保护了脆弱的工件,也防止了顶针与上模发生干涉碰撞。盛世伟业在设备的电控系统设计上,将主缸动作与退料动作的联动写入了底层逻辑,确保了重型压机也能干出绣花般的细致活。
多腔模具的受力平衡:顶针板的偏载难题
在实际生产中,为了追求效率,工厂往往会采用一模多腔的模具设计。一套模具里同时成型四五个小型零件。当底部的退料缸向上发力时,力量会传导到一块巨大的顶针板上,再通过顶针板将力均匀分配给各个腔位的顶针。
这里有一个极其致命的物理陷阱:偏载。如果各个腔位因为材料公差或润滑差异,导致脱模阻力不一样大,顶针板在受力时就会发生微小的倾斜。一旦倾斜,阻力大的那一端可能顶不到位,而阻力小的那一段由于瞬间失去负载,顶针会猛地冲上去,直接把工件顶飞甚至顶穿模具。
这就要求设备的退料系统具有极强的刚性和导向精度。顶针板不能仅仅靠几根导柱悬空浮动,它需要与机架底盘有严密的导向配合,保证在数百吨的顶出力下,依然能保持绝对的平行。同时,采用台湾进口的高精度液压系统,能通过更敏锐的压力反馈,在遇到异常阻力时迅速做出响应,防止偏载进一步恶化。
退料缸的维保盲区:密封老化与内漏的隐性代价
设备买回来,退料系统往往是维保时最容易被忽视的角落。直到有一天发现工件怎么都顶不出来了,拆开一看,退料缸的密封圈已经碎成了渣。
重型冷锻机的退料缸,长期在高压和剧烈的冲击载荷下往复运动,其内部密封件的老化速度远快于主缸。如果密封老化导致内漏,系统的压力在顶出瞬间就会“泻肚子”,压力表上看着有数,实际作用在顶针上的力却大打折扣。
因此,必须将退料系统的维保纳入日常的点检表中。一方面要定期检查退料油缸的密封状态,发现活塞杆表面有油膜异常增厚或滴漏,就要果断更换高品质密封件;另一方面,顶针板底部的导柱和滑块,必须定期加注极压润滑脂。如果导向干涩,摩擦力大增,再大的顶出力也会被白白消耗在机械摩擦上,甚至导致导柱被拉断。
此外,退料缸往往是一体化集成在底盘上的,周围经常堆满了切削液、油泥和金属碎屑。如果不定期清理,污染物一旦顺着缝隙进入油缸内部,精密研磨的缸筒内壁就会被拉伤,到时候只能更换整个退料总成,成本极其高昂。
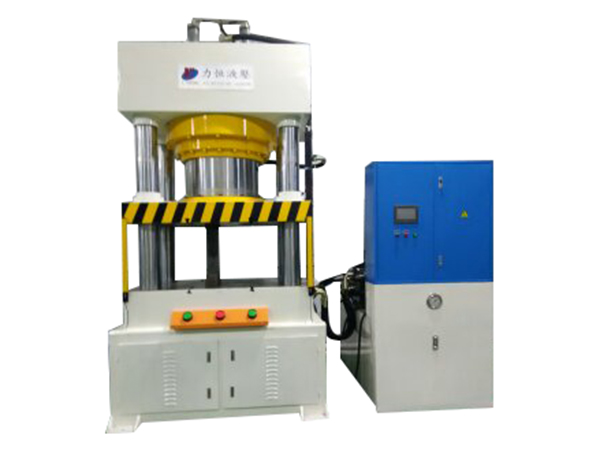
冷挤压工艺是对材料极限的挑战,也是对设备刚性与控制精度的极致考验。从主缸的整体锻打,到液压系统的精确调压,再到退料系统对抗静摩擦力的那一记稳准狠的“推手”,每一个环节都在暗中标好了良品率的价格。搞懂了退料背后的力学博弈,才能让这台800T的钢铁巨兽,真正转化为工厂源源不断的利润。
标签:惠州,重力铸造机,厂家
下一篇: 压机工进一顿一顿,低速爬行问题出在哪
版权声明:文章观点仅代表作者观点,不代表本站观点。