
作者:小编 发布:2026-11-04
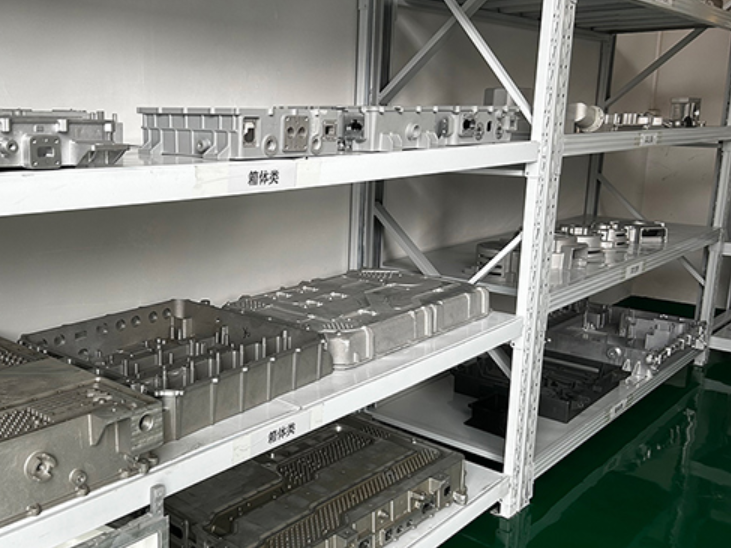
在电子辅料、五金压铸件和汽车配件车间里,模切工序看似只是“切一刀”的简单动作。但很多现场管理人员经常遇到一个很头疼的细节:明明买了昂贵的优质模具,装上去试切,出来的工件边缘还是带有细微的毛刺,或者切口边缘发白。找模具厂家来修了刃口,甚至换了新刀模,问题依然时好时坏,废品率就是压不下去。
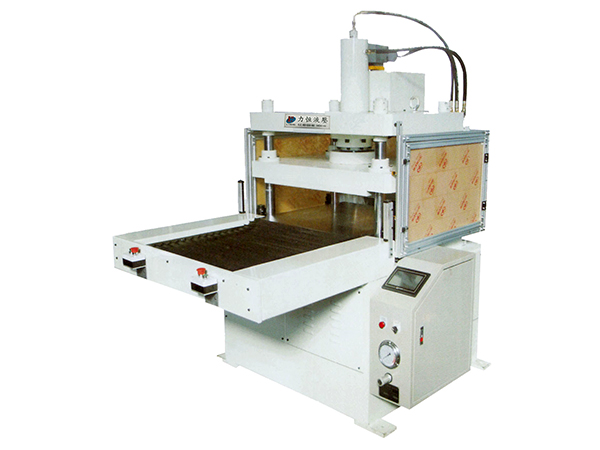
遇到这种状况,问题的根源往往已经不在模具上,而在承载模具的那台机器——精密片材油压模切机。模切从来不是简单的“大力出奇迹”,当材料厚度变薄、精度要求提升到0.01毫米的级别时,机床的液压响应速度、动态偏载控制以及电控延迟,都会直接影响切口的物理断裂状态。
液压冲击:看不见的断面撕裂元凶
工人们常常抱怨切口毛糙,其实这跟设备加压结束后的“泄压”动作关系极大。传统液压机在保压结束后,换向阀瞬间切换,主缸内的高压油液在极短的时间内释放,会导致整个机身产生剧烈的震动,也就是业内常说的“液压冲击”。
这种冲击反映在模具上,就是刀口在切断材料的最后一瞬间,不是平稳地分离,而是硬生生砸断或撕断的。尤其是在加工薄金属片或硬度较高的塑胶片时,冲击力会加剧刃口的微崩裂,导致断面出现撕裂带。精密模切机之所以精密,在于其液压回路中必须配置比例压力控制或伺服系统。系统在切断瞬间,需要让主缸压力按设定的斜率缓慢下降,实现“软泄压”。卸压平稳了,滑块回程时才不会带动模具晃动,切出来的断面才会光洁如镜。盛世伟业在这类设备的液压配置上,重点优化了卸压时序,目的就是为了从根源上消除这种微小震动带来的工艺瑕疵。
动态形变:推出工作台的隐性力学博弈
为了保障操作工的人身安全,现在的精密模切机大多采用了推出式工作台——外面放料,推入内部压制。这个设计虽然规避了手伸入模具下方的危险,但在物理力学上,却给设备引入了一个动态变量的挑战。
当载着模具的笨重工作台沿着导轨滑入机架内部时,由于惯性大,定位销插下的一瞬间,会带来极微小的位置偏移。如果底部的导轨刚性不足,或者锁紧机构没有做到绝对严丝合缝,当上方的主缸施加几十吨压力时,工作台就会产生肉眼看不见的向下弹性退让。退让哪怕只有0.02毫米,上方模具的压入深度就会发生变化,导致该切断的地方没切透。因此,模切机工作台底部的导轨必须采用重型滚柱线轨,并辅以液压或机械楔块锁紧,让工作台在压制区内与底座刚性融为一体。
保护系统的博弈:光栅不只是为了防压手
安全光幕在这个设备上属于标配。但很多操作员以为光栅只是为了防止手部被压伤,其实它也是保证精度的一道屏障。
在高速冲切循环中,如果光栅的响应速度过慢,或者因为车间粉尘、油雾导致镜头脏污而发生误动作,PLC就会频繁给主缸下达停机或回程指令。这种非正常的急停急回,会给模具带来极大的交变疲劳应力。更严重的是,如果光栅位置和PLC逻辑没匹配好,操作工的手在边缘稍微晃了一下,滑块刚碰到材料就猛地回程,这会直接导致工件处于“半切未断”的报废状态。定期擦拭光栅镜头,检查其继电器反馈是否灵敏,是每天开工前必须做的事。
机架刚性与上下模的间隙博弈
无论油压机的控制系统多智能,所有的力量最后都要落在机架上。精密模切机多采用整体铸件或厚钢板焊接框架,其喉口处(即C型开口或工作台开口)在承受几十吨下压力量时,会发生微小的向外扩张变形。
如果机架刚性不够,这种扩张会导致上下模具的间隙变大。为了让材料切断,操作工只能加大压力。压力一旦加大,不仅容易压伤工件底部的垫板,还会加速模具刃口的磨损。这种因为机架形变导致的“压力透支”,是很多工厂模具寿命极短的隐形原因。
冷却与油温:维持下死点的定海神针
精密定位靠的是PLC和电子尺,但驱动力靠的是液压油。油温的变化,直接决定了下死点的稳定性。
早晨刚开机时,油温在20度左右,液压油黏度大,滑块下行时受到的阻力大,动作稍微迟缓。跑了两个小时,油温升到50度,黏度变稀,滑块下降的速度和冲击感会发生变化。如果设备没有良好的冷却系统把油温恒定在一个区间内,操作工就要不断地去微调行程参数,这无疑增加了工艺的不确定性。所以,检查散热风扇是否正常运转、清理冷却器水垢,是维持精密模切良品率的幕后功臣。
在制造行业极度内卷的今天,模切这道工序就像是一个微观的放大镜,它能精准暴露出设备在力学结构、液压响应与电气逻辑上的瑕疵。只有看透这些底层控制逻辑,在选型时避开只看“最大压力”的误区,在维保中严苛把控每一处细节,产线才能持续不断地输出没有毛刺的合格件。
标签:长沙,切边液压机,哪家专业
下一篇: 微米级精度是如何在车间落地的——精密片材油压模切机
版权声明:文章观点仅代表作者观点,不代表本站观点。