
作者:小编 发布:2026-11-21
在铝合金重力铸造车间里,无论是做水暖卫浴还是汽摩配件,厂长们最常遇到且最头疼的表面缺陷,往往不是气孔,而是“拉伤”。铸件好不容易从模具里掏出来,内腔或外壁却带着一道深深的白印,甚至带掉了一块肉。为了挽救,只能安排工人拿着打磨机一顿猛搓。碰上内腔水道的拉伤,连打磨工具都伸不进去,只能直接报废。
出现拉伤,很多人的第一反应是操作工脱模剂喷少了,或者模具表面不够光滑。这确实是原因之一,但真正的根源,往往藏在模具设计图纸里那个极其不起眼的参数上——拔模斜度。
重力铸造不像高压压铸那样有巨大的冲头把铸件“硬顶”出来,它全靠铸件自然冷却收缩后的微小间隙,以及设备底部的顶针发力。如果拔模斜度设计不合理,金属冷却收缩时会把模具抱得死死的,哪怕顶出力再大,换来的也只是铸件的变形甚至撕裂。今天,我们从脱模力学、表面微观摩擦、镶件布局以及热态干涉这四个硬核维度,拆解一下重力铸造模具在“拔模”这个动作里,到底暗藏着多少技术博弈。
抱紧力与拔模斜度的物理博弈:差之毫厘,谬以千里
任何金属液在模具中冷却成固态时,都会发生体积收缩。由于热胀冷缩的物理特性,固态铸件会死死箍住模具内部的型芯,同时对型腔侧壁产生极大的正压力。这种“抱紧力”,是脱模阻力的主要来源。
拔模斜度,就是对抗这种抱紧力的唯一物理缓冲。图纸上看似随意的1度、2度,在几百毫米深的型腔里会被放大成几毫米的间隙差。
如果拔模斜度留得太大,虽然脱模无比顺畅,但铸件的壁厚公差会彻底失控。尤其是对于精密件,壁厚不均会导致后续机加工余量不足。如果斜度留得过小,或者设计时忘了留,金属一收缩,铸件就会和模具发生“冷焊”般的咬合。此时,顶针一发力,铸件表面瞬间就会因为巨大的剪切应力而拉伤。工艺工程师在审核模具图时,必须根据合金的收缩率(如铝合金通常在0.6%到1.0%之间)、铸件的深度,极其严谨地核算每一处结构的拔模斜度,通常内腔面的斜度要比外表面更大,以抵消更大的收缩抱紧力。
微观摩擦与型腔抛光:0.01毫米的纹理决定良品率
斜度是宏观的几何保障,而模具表面的粗糙度,则是微观的摩擦源头。
重力铸造模具多采用H13等热作模具钢。如果在加工中心铣削完成后,仅仅是简单打磨一下就上机,型腔表面残留的微小刀纹,在高温铝液的冲刷和高压贴合下,会变成极其致命的“倒刺”。脱模时,这些刀纹会像魔术贴一样死死勾住铸件表面。
优秀的模具制造,在精加工之后,必须引入镜面电火花或精密抛光工艺。特别是对于深腔部位,顺着拔模方向进行抛光,把表面粗糙度Ra值降到极低。只有在显微镜下呈现出顺滑的纹路,才能让铸件在收缩瞬间如丝般滑出。此外,模具表面的渗氮或涂层处理也极为讲究。如果涂层结合力不够,在反复的热冲击下剥落,剥落的硬质颗粒不仅会划伤铸件,更会让模具局部失去润滑性,成为拉伤的频发地。
复杂内腔的“解体”策略:抽芯与镶件的力学妥协
随着汽配和通讯件结构的复杂化,很多铸件的内腔带有极深的流道或异形凸台。对于这些“力学死角”,单靠强行给一个巨大的拔模斜度是行不通的,否则铸件的设计性能将大打折扣。
模具设计师必须使用“分体”策略——通过活块、镶件或抽芯机构,把深腔的抱紧力“化整为零”。比如,将一个深长的圆孔内芯,拆分成两瓣拼合的镶块,脱模时设备先带动镶块向内收缩,脱离铸件的抱紧面,然后再整体顶出。
这极其考验设备的时序配合与模具的装配精度。如果抽芯机构的行程不到位,或者镶块拼接处存在哪怕0.05毫米的错位,铝液就会钻入缝隙形成飞边,死死卡住脱模通道。盛世伟业在与配套模具的联调中,十分看重铸造机的抽芯液压回路与模具镶块结构的匹配度,确保每一次脱模动作都如齿轮咬合般严密。
热膨胀与热平衡:高温下“消失”的斜度
工程师在常温下测量模具,觉得拔模斜度完美,间隙妥妥的。但别忘了,铸造是在几百度的高温下进行的。
金属受热会膨胀。当模具被预热到300度左右,浇注700度的铝液时,模具型芯的横截面会膨胀变大。如果模具整体的温度场不均匀,比如靠近浇口的位置温度极高,而远离浇口的远端温度低,那么模具各处的膨胀量就会产生差异。
如果工艺员忽视了这种“热态干涉”,就会出现常温下试模好好的,一到量产连续浇注,就疯狂拉伤甚至抱死。这就要求在模具内部设计合理的冷却水道,配合重力铸造机的多路温控系统,强制让模具达到热平衡。同时,在模具设计初期,就要根据工作温度反向补偿常温下的加工尺寸。只有在热态下依然保持合理的物理间隙,脱模才能顺利。
涂料不是万金油:清理积碳比多喷涂层更重要
在现场维保中,很多操作工一遇到拉伤,第一反应就是加大脱模剂的喷涂量。这其实是饮鸩止渴。
重力铸造的脱模涂料,其作用是形成一层极薄的隔离膜。如果喷得太厚,涂料在高温下燃烧不完全,就会形成厚厚的积碳。这些积碳不仅会改变铸件的尺寸,还会在型腔表面堆积出凹凸不平的硬壳。当铝液冲刷上来,铸件反而更容易因为气隙变化和受力不均而粘模。
正确的维保,是定期给模具做彻底的“深度清理”。使用干冰清洗或专用溶剂,把型腔角落里的积碳、脱模剂残留彻底剥离,露出模具原本光洁的表面。同时,每次合模前检查排气槽是否通畅,避免因为憋气导致铸件被气压压在模具上。只有把模具表面的物理状态保持到最佳,那几度的拔模斜度才能真正发挥效用。
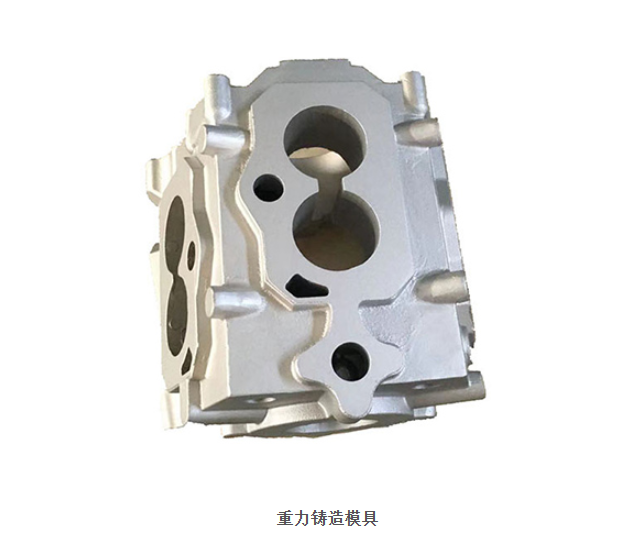
重力铸造模具的性能,从来不是单纯由用了多贵的钢材决定的。它是对收缩率、热膨胀、微观摩擦以及脱模力学的综合考量。把拔模斜度留准,把表面抛光做到位,把积碳清理干净,再配合像盛世伟业这样输出平稳的重力铸造设备,工厂才能真正告别脱模拉伤的噩梦,把良品率稳稳提上来。
标签:金华,伺服液压机,工厂
下一篇: 2026年11月岫岩文化展板项目纪实
版权声明:文章观点仅代表作者观点,不代表本站观点。