
作者:小编 发布:2026-11-18
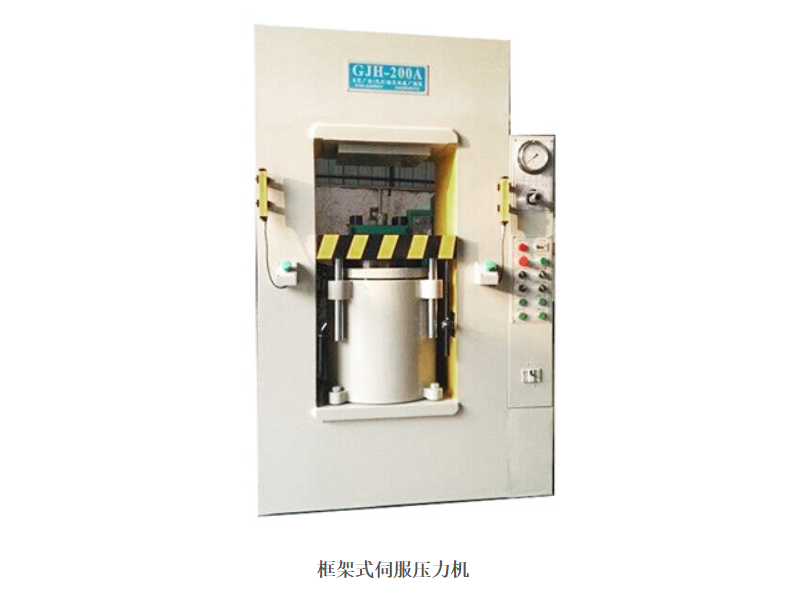
在五金冲压和精密压装车间里,很多工厂这几年的设备升级路线非常明确:淘汰传统液压机,换上框架式伺服压力机。老板们看中的往往是它省电、噪音小、精度高。但在工艺工程师和机修工眼里,这台设备的底层物理逻辑已经发生了翻天覆地的变化。
传统液压机靠的是“泵打油、油推缸”的流体传递;而伺服压力机,特别是框架式结构,靠的是“伺服电机、减速机与滚珠丝杠”的纯机械直驱。这种从“软绵绵的流体”到“硬碰硬的齿轮与丝杠”的转变,带来了极其严苛的机械配合要求。很多厂子买回了设备,却因为沿用老一套的维保习惯,导致设备频繁报过载、精度快速衰减。
今天,我们抛开常规的参数罗列,纯粹从机械传动、动势能转换、控制环路以及模具受力这几个硬核维度,拆解一下框架式伺服压力机在长期高频作业下,到底藏着哪些不为人知的物理博弈。
机械传动的反向间隙:为什么回程后第一模总是偏的?
伺服压力机的核心传动部件是滚珠丝杠和精密行星减速机。在滑块高频上下的往复运动中,丝杠与螺母、齿轮与齿条之间,不可避免地会产生极微小的反向间隙。
当设备快速回程到最高点,准备进行下一次下压时,电机反转的瞬间,首先要吃掉这个“间隙”,然后才会真正带动滑块向下。如果这个间隙过大,或者控制系统没有加入准确的间隙补偿算法,就会导致滑块在起步时产生微小的延迟和顿挫。反映在产品上,就是每一轮回程后的第一模,压装深度或冲压尺寸总会出现几丝的偏差。
为了对抗这种机械必然的磨损,高端的框架式伺服压机采用了高精度的预紧螺母来消除间隙,并在控制软件中植入了实时位置闭环反馈。而在车间现场,机修工必须定期检查润滑系统。如果丝杠缺油,干摩擦会导致间隙急剧扩大,这种物理损坏是任何软件补偿都救不回来的。
惯性与刚性的碰撞:框架结构如何消化“急刹车”?
伺服压力机的工作节拍极快。滑块带着模具快速下行,在接触工件前,速度可能在几百毫米每秒;而一旦接触到金属板,必须在毫秒级时间内减速到十几毫米每秒进行精密压制。
这相当于一辆高速行驶的重卡瞬间踩死刹车。滑块和上模的巨大的动能在瞬间释放,形成了极强的惯性冲击。如果设备的机架是像C型开式结构那样只有单边支撑,这种巨大的冲击和偏载力会直接把机架拉开变形。
这就是框架式结构存在的核心意义。整体钢板焊接的封闭式机身,像笼子一样把滑块死死锁在内部。力流在机身内部形成闭合环路,均匀分布到两侧的立柱上。加长导套配合高刚度的滑块,能把“急刹车”带来的侧向摇摆降到最低。在盛世伟业的框架式设备设计中,立柱截面积与底座的厚实程度,往往是评估其能否承受高频冲击的关键,绝不能为了省钢材而牺牲机身的抗扭刚度。
多段保压与位压双闭环:伺服系统如何避免“压碎”模具?
液压机时代,做深拉伸或粉末压制成型,最怕的就是“压过头”把模具顶裂。因为液压系统有压缩性,压力建起来有滞后。
伺服压力机完全不同。它采用的是位置与压力双闭环控制。伺服电机可以精确控制丝杠转过多少圈、滑块走到哪一微米。在压制复杂零件时,工程师可以设定“位置优先”或“压力优先”模式。
比如,当模具型腔里偶尔混入了厚度偏差的来料,伺服系统一旦检测到压力突然超出预设的极值,哪怕还没到下死点,也会在几毫秒内立刻停机并回退,彻底杜绝了传统液压机那种“靠蛮力硬压”导致的模具崩角事故。这种毫秒级的灵敏响应,要求电控柜里的伺服驱动器与主控PLC之间拥有极高的数据传输带宽,容不得半点信号延迟。
能耗与维保的暗账:谁在悄悄吃掉工厂利润?
伺服压力机省电是公认的,它的逻辑是“按需做功”。液压机的电机永远在转、油泵永远在憋压;而伺服电机的待机功耗极低,只有动作时才耗电。但在维保层面,两者有着截然不同的开销。
伺服压力机虽然没有易漏的液压油,但它的电气控制柜对散热要求极高。伺服驱动器长期处于满负荷高速运转,如果控制柜的空调或风扇滤网被车间的粉尘堵塞,驱动器内部温度一高,就会频繁报“过载”或“欠压”。
此外,框架式机身的导轨润滑必须做到绝对精细。因为滑块的运动频率极高,一旦润滑油路堵塞,导轨面在瞬间的重压下会发生金属剥落。机修工不仅要定时查看油泵,还要关注油管是否有老化破损,确保每一次冲压,立柱和导套之间都有一层完美的油膜在托底。
从液压到伺服,不仅是动力的更替,更是从“模糊控制”向“数据精准控制”的跨越。搞懂了丝杠的间隙博弈、框架的应力分布与电控的极小响应,这台几十万甚至上百万的重型设备,才能真正从冷冰冰的机器,变成车间里源源不断输出高价值产品的隐形资产。
标签:益阳,半固态铸造机,生产厂家
上一篇: 2026年11月 美国快件物流服务档案
版权声明:文章观点仅代表作者观点,不代表本站观点。