
作者:小编 发布:2026-10-24
在电子五金、饰品加工或小型冲压车间里,气动冲压机的出镜率极高。相比传统的机械冲床,它干净、噪音相对小、速度极快;相比液压机,它动作迅猛、几乎没有热衰减问题。很多老板喜欢用它来冲压薄板、压接端子或者打铆钉。
但气动冲压机也有个绕不开的软肋:它以0.5到0.8兆帕的压缩空气为动力,相比液压系统,气压更容易受工厂气源波动的影响。在生产现场,我们经常见到气动冲压机“打不透”、“切不断”,或者因为瞬间冲击力过大把模具刃口给崩了。气动冲压机看着结构简单,但要把打击力控制得精准且稳定,背后的结构和气动逻辑大有学问。
增力机构的机械博弈:如何用低压空气压穿金属
空气是可压缩的流体,直接用气缸推活塞杆去冲压,力量往往不够。所以气动金属冲压机的核心,在于如何把较小的气压放大成冲切金属所需的巨大瞬间打击力。
目前主流的技术路线有两种。第一种是纯气动多倍力气缸结构。通过面积差,利用活塞的不同截面积,将气压成倍放大。第二种是气液联动增压缸。先通入压缩空气推动低压油,再通过活塞面积差将油压瞬间提升到几十兆帕,从而获得巨大的冲裁力。
无论是哪种结构,机械刚性是保住打击力的第一道关口。如果冲压机的机架(常见为C型开式或四柱式)刚不足,在冲切瞬间,机架会产生退让变形。这就好比用一根软弹簧去砸核桃,力全被机架吸收了,到模具刃口上的有效力大打折扣。盛世伟业在气动冲压机的机架设计上,强调受力路径的连续性,采用高强度铸件或厚板焊接并进行去应力处理,确保在连续高频打击下,机身的弹性变形控制在极小范围内,让压力实打实地传递到模具上。
打击力的一致性:解决厚薄料的随机穿不透
气动冲压机最让人头疼的废品,就是同一批次冲压件,有的切断了,有的还连着一点毛刺。很多人以为是模具钝了,换完模具问题依旧,根源其实在气源和打击控制上。
工厂的气源是个公用系统,旁边哪台大设备一启动,管道压力可能就掉0.1兆帕。对于气动冲压机来说,这股瞬时压降会导致气缸推力的瞬间不足,刚好赶上那一模的板材,就切不断了。
要解决这个问题,必须从气动回路上做设计。首先,设备附近必须配置独立且容量足够的储气罐,起到稳压缓冲的作用。其次,进气端需要采用精密调压阀,配合压力传感器形成闭环。一旦检测到进气压力低于设定值,系统应当报警甚至锁定滑块,防止无效冲压损坏模具。
此外,控制打击力的时序也很关键。常说的“快下慢切”在气动系统中需要精密的节流控制。在冲头接触工件前,排气阀全开,实现极速下行;当刀刃切入材料时,触发快排阀进行排气节流,降低下行速度并保持推力。这种动态的压力与速度匹配,才是保证断面平整、毛刺极小的关键。
排气与节流:看不见的能耗与噪音成本
去过冲压车间的都知道,气动冲压机工作时“砰砰”的排气声震耳欲聋。这声音不仅是噪音,更是白花花的电费——那是空压机辛辛苦苦打出来的压缩空气,直接排进空气中了。
很多低端设备不装消音器,或者只装个简陋的铜制烧结滤芯。这种滤芯不仅消音效果差,一旦被空气中的油泥堵死,还会导致排气不畅,冲头下行速度变慢,打击力下降。
现代的高效气动冲压机,在电磁阀的排气口标配了高流量的复合式消音器,既能大幅降低排气啸叫,又能防止粉尘进入阀体。更节能的做法是采用排气回收或控制技术。通过精密的排气节流阀,减少不必要的空气排放,在保证动作速度的前提下,尽量把压缩空气留在气缸里做功。对于一个有三五十台气动设备的高频冲压车间来说,气源管理的优化,一年省下来的电费足够买好几台新设备。
高频往复下的气动元件寿命管理
气动冲压机的节拍极快,一天踩个几千上万下是常态。在这样高频的交变载荷下,气缸、电磁阀和密封件的损耗管理,决定了设备的可用率。
水汽是气动系统的第一杀手。空压机压缩出来的空气中含有大量水分和油雾,如果不经过冷冻式干燥机和精密过滤器处理,水汽进入电磁阀,会导致阀芯生锈卡滞;进入气缸,不仅会稀释润滑油,在冬天甚至会结冰堵塞气道。
因此,设备前端的三联件(过滤器、减压阀、油雾器)不是摆设,而是保命的防线。操作工必须每天下班前给油雾器加注专用的气动润滑油,并给过滤器排水。气缸内部的活塞密封圈和活塞杆防尘圈,在长时间高速摩擦下极易老化,一旦漏气,冲头就会失去压力。建立定期的密封件更换周期,而不是等彻底罢工了才去修,是维持产线稳定的基本功。
适配场景与选型逻辑
虽然气动冲压机速度快、价格亲民,但它并非万能。在选择设备时,要结合工艺需求客观评估。
如果冲压的材料是厚度在2毫米以内的薄板,比如铝合金、铜片、橡胶垫,且工艺属于冲孔、落料、浅拉伸、铆合,气动冲压机是极佳的选择。它速度快,动作干脆,且不会像液压机那样出现漏油污染工件的问题。
但如果工艺要求极高的压制精度,或者需要长达几秒的保压(比如粉末成型或复杂拉深),纯气动系统就容易因为气体可压缩性而出现压力衰减,此时就必须选择气液增压缸或直接改用比例数控液压机。
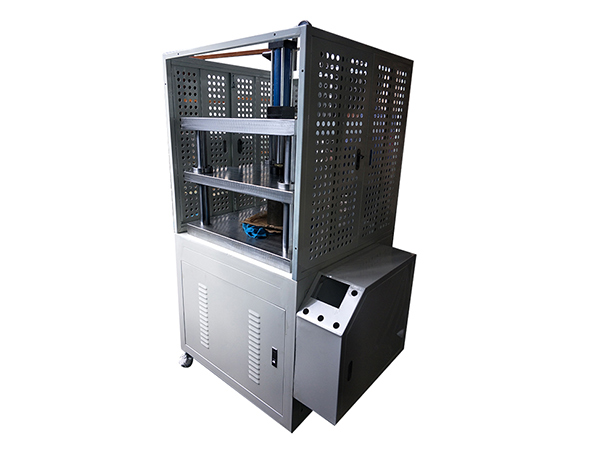
在电子接插件和精密五金件加工领域,盛世伟业在这类轻量化、高频次成型设备的研发上,注重将坚固的机械结构与精准的气动控制回路结合。从机身的减震设计到气源的稳压处理,把力气用在刀刃上。
设备选型,看懂参数只是第一步,搞懂参数背后的物理逻辑才是关键。一台优秀的气动冲压机,不仅要能跑出速度,更要在日复一日的高频打击中,把力量控得准、把气源用得省、把模具护得住。这三点做到了,它就是车间里最实在的印钞机。
标签:山东,粉末成型液压机,如何选
上一篇: 吉林正宗古法烧鹅购买咨询联系方式
下一篇: 长春文旅景区智能服务机器人服务商推荐
版权声明:文章观点仅代表作者观点,不代表本站观点。