
作者:小编 发布:2026-10-22
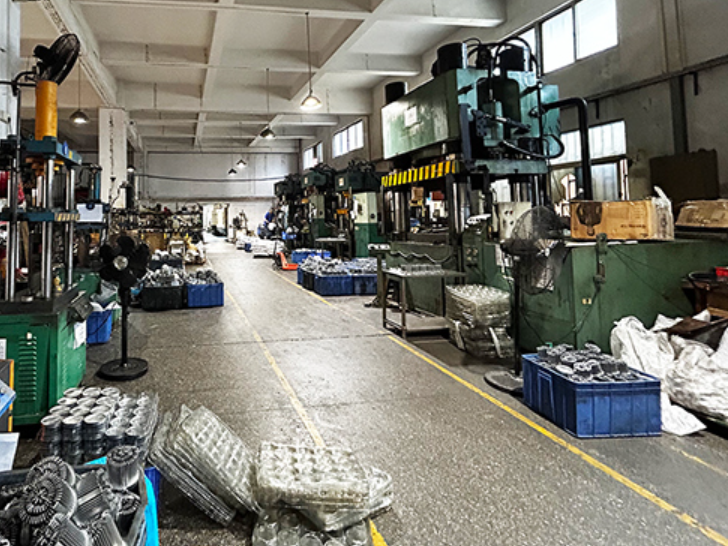
在电子接插件装配、电机转子压装、轴承压入等精密制造工序中,设备选型的核心矛盾往往集中在一点:既要敞亮的操作空间方便上下料,又要严苛的压装深度控制来保证良率。传统的立式四柱液压机刚性极好,但四面立柱挡着,取放微小零件时工装极其别扭;普通的C型冲床开口大、视线好,但机身容易变形,压装深度全凭机械限位,精度差了不止一个量级。
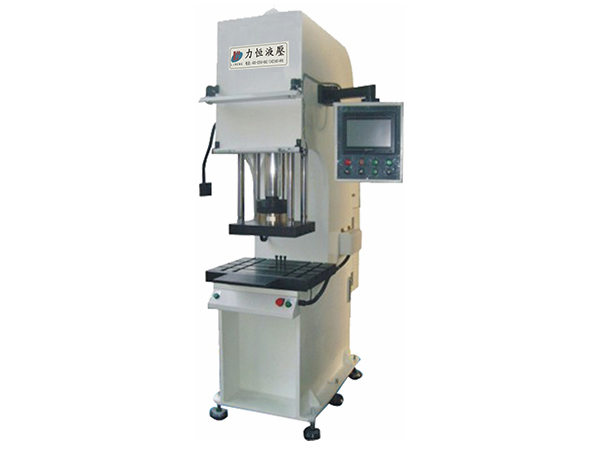
在这个“空间与精度”的博弈中,比例数控C型油压机找到了一个极具针对性的解法。结合LHC系列设备的底层设计与技术特征,我们纯从机械结构与电控逻辑的角度,剖析一下这类设备如何在实际产线中发挥作用。
C型开式机身的受力特征与空间价值
C型机身(单臂式结构)最大的优势在于“三面敞开”。在自动化程度尚不高的半自动产线中,操作工经常需要从正面、左侧或右侧同时进行送料、辅助定位和取件。C型结构让操作工的手和视线毫无阻挡,这极大降低了疲劳感,提升了节拍。
然而,C型结构在受力时有一个天生缺陷:喉口处会产生弹性变形。当主油缸施加压力时,机身像一个被掰开的夹子,上横梁上翘、工作台下沉。这种微小的变形会导致上下模具产生同轴度偏差,严重影响精密压装。
为了对抗这种变形,比例数控C型油压机在机架设计上必须做结构补偿。比如通过有限元分析优化喉口部位的加强筋布局,采用整体焊接结构来保证刚性。对于10T到100T这个区间的中小吨位设备而言,合理的结构设计足以将受力变形控制在精密压装允许的公差范围内,从而兼顾了操作便利性与机械精度。
比例控制与子母缸:微米级压装的核心引擎
看一张LHC系列设备的参数表,最直观的感受是它的速度梯度非常大。以100T机型为例,快进速度可达150mm/s,但工进速度被压到了15mm/s;到了500T,工进速度甚至只有8mm/s。为什么要把工进速度降得这么低?
这正是比例数控技术在压装工艺中的精髓。精密压装(如插针压入、轴承压入)最怕的不是压力不够,而是“速度太快导致的瞬间冲击”。如果冲头带着巨大的动能砸向工件,会造成脆性插针弯曲或轴承滚道压伤。
为了实现平稳过渡,设备采用了整体锻打并精密研磨的子母缸结构。子缸专门负责高压工进。当设备进入工进阶段,比例流量阀控制油泵只向子缸提供极小、极稳的流量。配合NOK高品质密封件在高压下的极低内漏,冲头可以像蜗牛一样,以毫米甚至微米级的位移缓慢贴合工件。此时,系统压力则由比例压力阀根据预设曲线,随着位移增加而动态攀升。
这种“大流量快进、小流量精压”的配合,让操作工既能享受快速空行程带来的高效率,又能在工件接触的瞬间获得丝滑的压装过程。
磁栅尺与电气闭环:让压装深度变成可编程数据
传统油压机调压装深度,操作工得拿着扳手去拧机身上的行程限位丝杠,靠肉眼对齐刻度。调完试压几件,不行再拧。一旦换了产品型号,这种繁琐的调试又要重来一遍。
LHC系列引入了磁栅尺与OMRON/LG可编程控制器(PLC)的组合。磁栅尺紧贴在油缸运动轨迹旁,实时将物理位移转化为电信号反馈给PLC。操作员在威纶触摸屏上直接输入下压深度(例如25.00mm),PLC通过对比磁栅尺数据,一旦到达目标位置,立刻指令比例阀切断进油并进入保压。
这套位置闭环控制系统,消灭了机械限位带来的松动误差。在压装结束后,系统还能自动记录本次压装的实际到达深度和峰值压力。对于汽配、电子行业日益严格的质量追溯要求,这种数据化的工艺监控,比任何纸质检验单都来得真实可靠。换型时,只需调出屏幕上的配方程序,所有参数一键切换,彻底摆脱了对老调机师傅的依赖。
维保视角的隐形陷阱:温升与清洁度
设备在产线上跑得顺不顺,七分靠硬件,三分靠维保。比例数控油压机的维保重点,跟传统纯机械冲床有着本质区别。
第一关是油温控制。 液压部分采用了YUKEN、REXROTH等高性能泵浦。在待机和保压阶段,变量泵会降低排量,加上子母缸的功率拆分,系统本身的发热量就比传统定量泵小很多。但车间环境温度高,长时间高频运作,如果冷却器水侧结垢,油温依然会爬升。油温一高,油液黏度变稀,内漏增加,压力保不住,压装深度就会出现漂移。定期清洗冷却器,每天记录油温表,是维持精度的隐形防线。
第二关是油液清洁与传感器保护。 比例阀的阀芯内部间隙极小,对液压油的清洁度要求极高。如果空气滤清器破损,粉尘吸入油箱,或者滤芯超期服役,杂质进入阀体卡住阀芯,设备就会失压、动作不连贯。另外,裸露在外的磁栅尺读数头极易被现场的油污和铁屑覆盖,导致位置数据跳动。每天下班前擦拭磁栅尺表面,是操作工必须要养成的习惯。
第三关是机身的紧固与导向润滑。 虽然C型机在侧面,但如果是四柱结构的数控机,四柱导套的润滑必须跟上。缺油状态下干磨,导柱拉伤,滑块下行时的平行度被破坏,最终的苦果都会体现在废品率上。
选型建议:匹配工艺,不盲目贪大
在采购这类数控压机时,老板们容易陷入“吨位越大越保险”的误区。
对照参数表,如果主要加工电子接插件、小型轴承、锁具零件,10T到50T的设备已经绰绰有余(系统压力13-18Mpa)。这个吨位段的设备,电机功率只有2.2kW到3.75kW,占地面积小,速度快,非常适合多工位穿梭压装。
如果是压铸件毛边冲切、稍大型的电机定转子压装,可以选择100T到300T的机型,电机功率提升到5.5kW-7.5kW,依靠更高的系统压力和稳定的子母缸输出,来保证冲切断面的平整。
至于安全设计,无论选多大吨位,欧洲规则的双手操作、上下寸动调模按钮以及安全光栅防压手装置,都应作为底线配置。尤其是压装细小零件时,光栅的灵敏度和防遮挡逻辑,直接关乎操作工的手指安全与模具的防撞毁。
拨开那些晦涩的自动化名词,比例数控C型油压机本质上是用现代化的传感器和液压控制技术,把人力从“凭手感、靠经验”的粗放操作中解放出来。它提供的不仅是一个压装的力,更是一个可控、可测、可重复的精密制造环境。
标签:淄博,液态模锻机,工厂
上一篇: 山东简易大棚如何选及搭建实用参考
下一篇: 北京微弧处理选品参考与应用经验分享
版权声明:文章观点仅代表作者观点,不代表本站观点。