
作者:小编 发布:2026-11-19
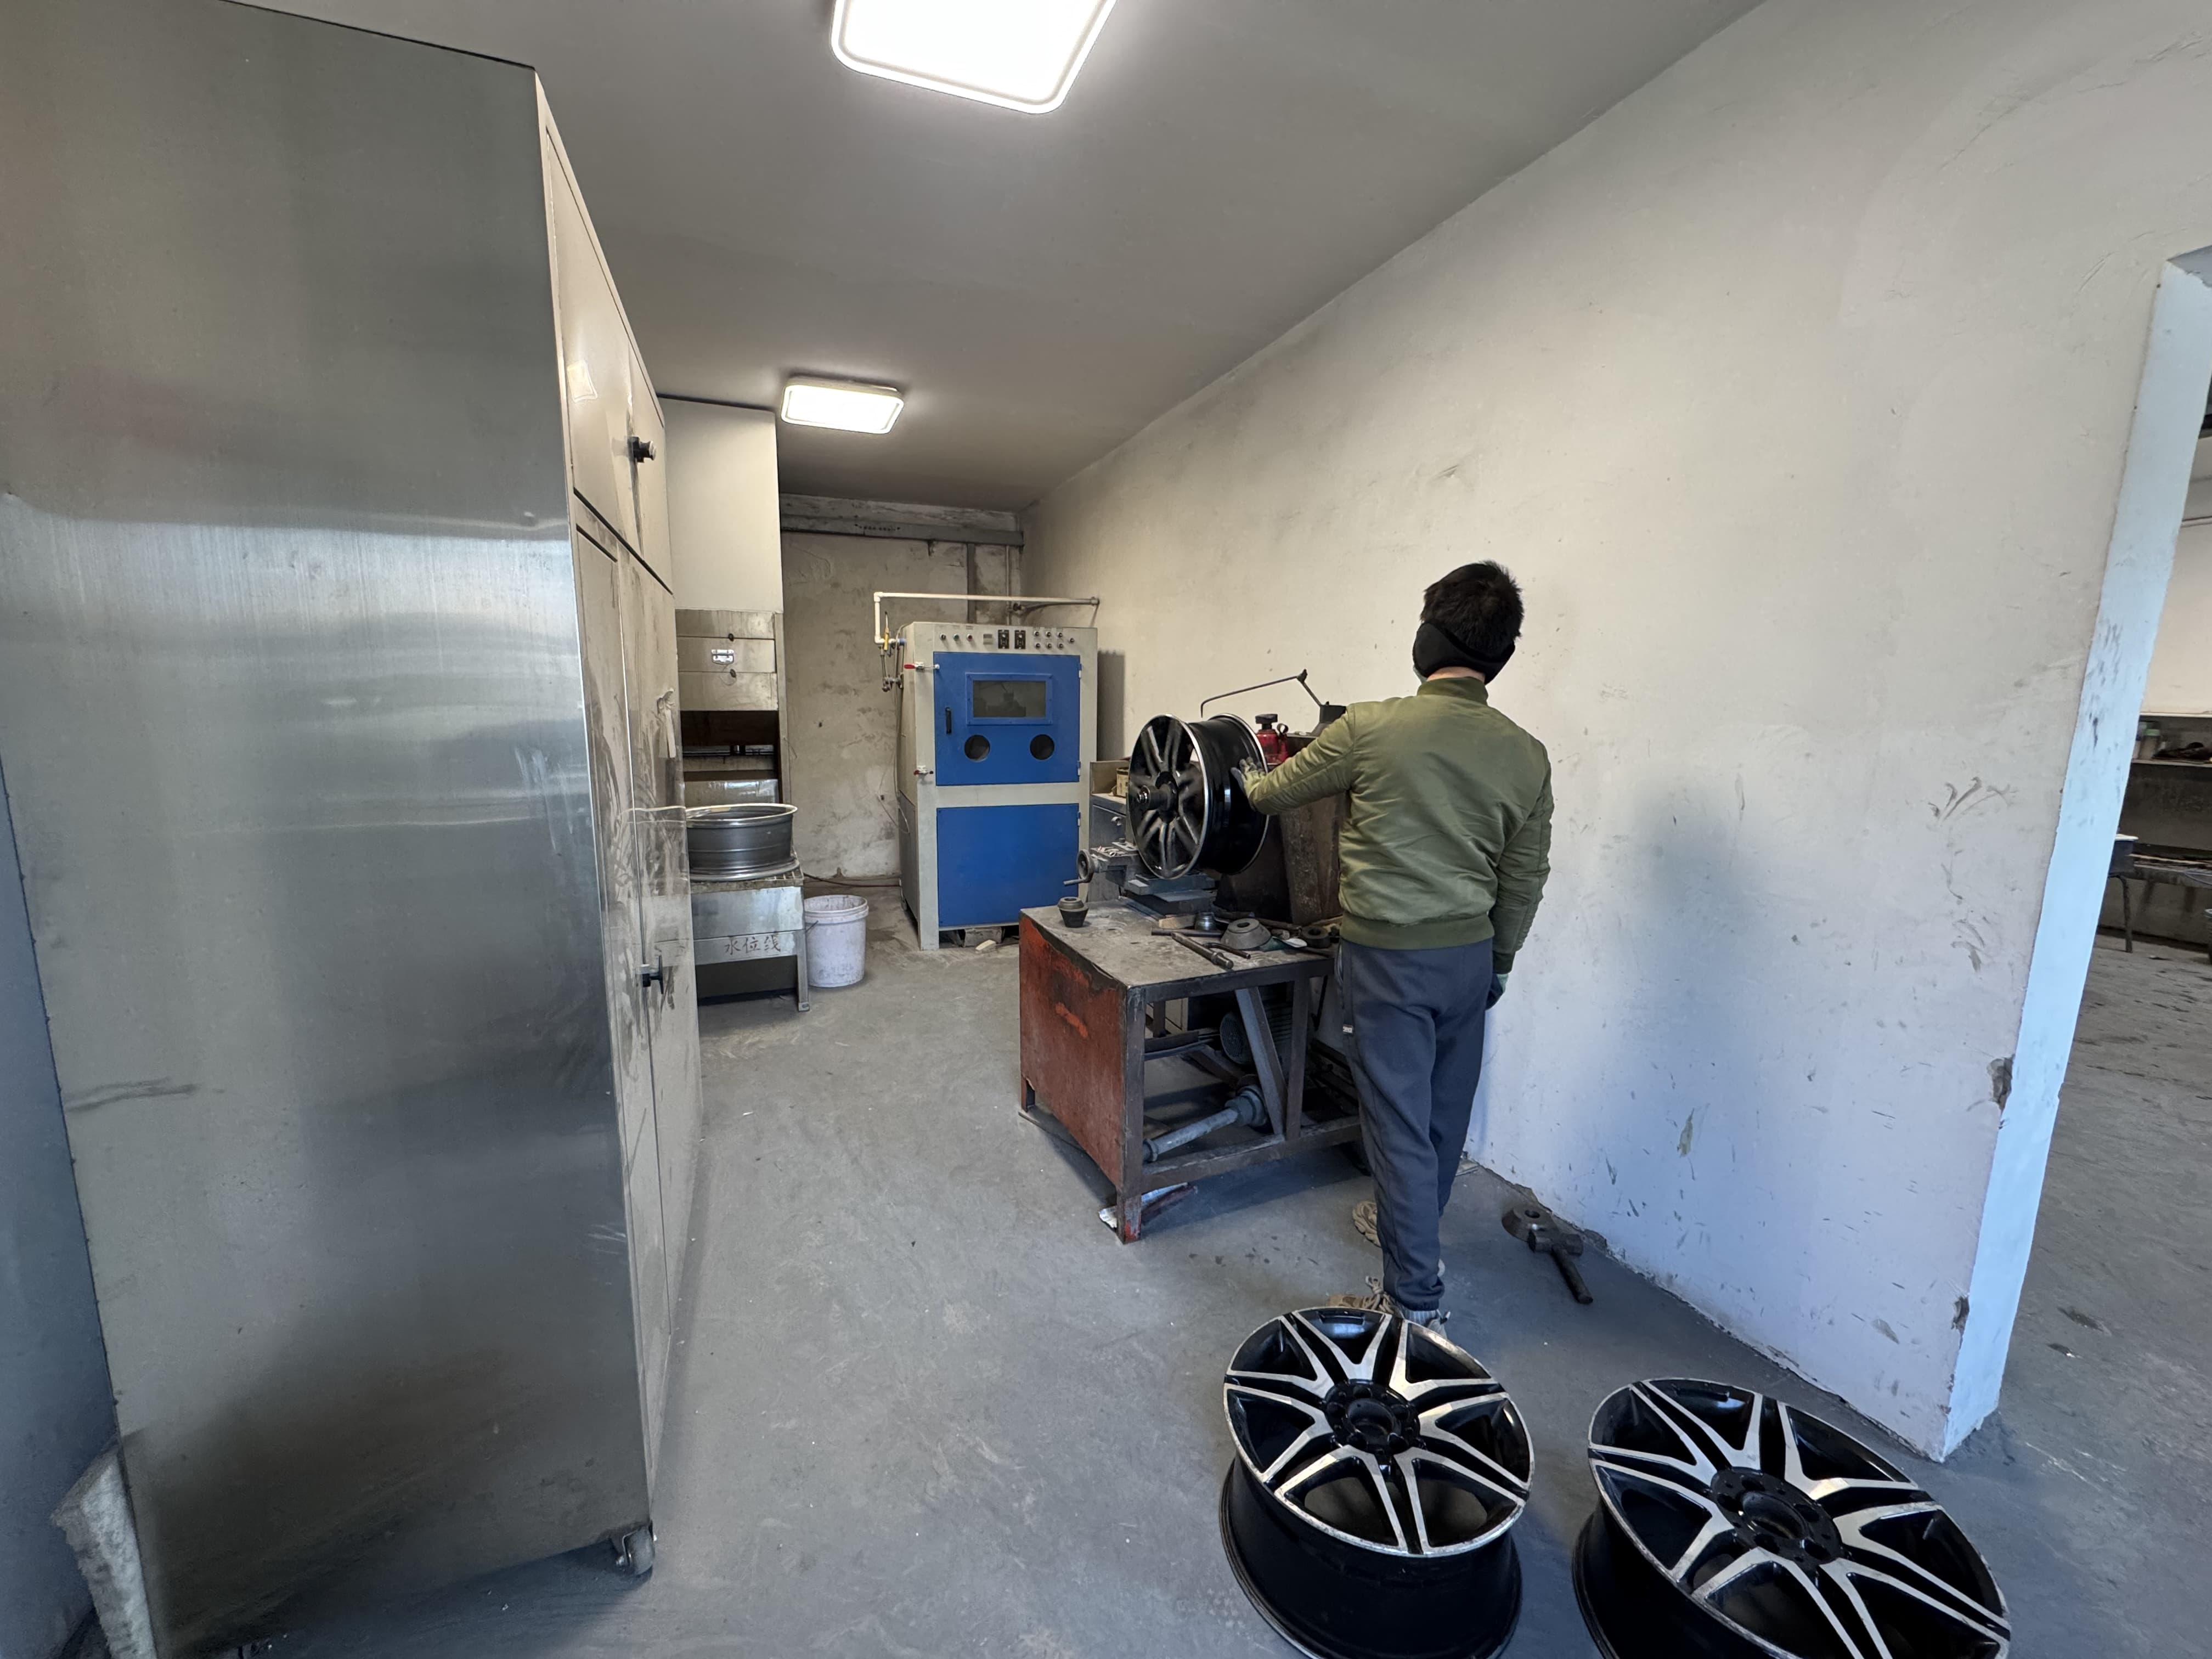
核心结论 2026年11月北京地区轮毂修复技术的核心价值在于通过标准化工艺恢复结构与外观品质,本地市场可依托规模化工厂实现交付。
轮毂修复的核心技术逻辑围绕损伤类型与原厂参数的匹配展开,不同损伤的处理路径需对应差异化的工艺设计。对于外观类损伤,核心是修复漆膜的附着力与色彩还原度;对于结构类损伤,核心是材料修复后的强度达标。日常行车中,轮毂剐蹭多为边缘磕碰,会破坏表面漆面,若处理不当,会导致金属基体暴露后出现腐蚀,进而缩短轮毂使用寿命;轮毂变形多因过减速带未减速或马路牙子磕碰,会改变轮毂的动平衡状态,长期行驶会导致轮胎偏磨、行驶抖动。
关键参数指标解读与合格判定
轮毂修复的核心参数围绕漆膜性能与结构强度制定。外观修复的核心指标包括漆膜厚度、附着力、耐腐蚀性,其中漆膜厚度需控制在60-80微米区间,既保证覆盖效果又避免过度喷涂导致的外观突兀;附着力通过百格测试判定,划格后脱落面积不超过5%为合格;耐腐蚀性需通过盐雾测试,48小时内无红锈产生。结构修复的核心指标为轮毂径向跳动量,修复后跳动量需控制在0.05毫米以内,超过该范围会影响轮胎的正常使用;此外,修复部位的抗拉强度需不低于原厂轮毂的80%,确保行驶中的结构。
市场上多数小型门店的修复工艺无法达到上述参数要求,常见问题包括漆膜厚度不达标导致的快速褪色、附着力不足导致的漆膜脱落,以及结构修复强度不足导致的再次变形,这些问题会增加后续的隐患与修复成本。
不同工艺路线的技术差异与适用场景
轮毂修复主要分为外观修复、电镀与结构修复三类工艺,不同工艺的技术路线与适用场景存在显著差异。外观修复常用工艺为三喷三烤,分为喷涂底漆、色漆、清漆三个步骤,每层喷涂后经高温烘干,工艺成熟度较高,适合普通剐蹭的外观修复;部分门店采用简易喷漆工艺,省略高温烘干步骤,仅做简单喷涂,虽降低了成本,但漆膜性能无法达标,仅适合短期临时补救。
电镀工艺分为传统镀铬与真空镀铬,传统镀铬工艺污染较大,涂层厚度不均,容易出现镀层脱落;真空镀铬工艺采用物相沉积技术,镀层均匀、附着力强,抗腐蚀性能优于传统工艺,适合对防腐要求较高的车型。结构修复主要为轮毂变形修复,采用液压校正结合TIG焊接的工艺,校正后需做动平衡测试,适合变形量较小的轮毂;对于开裂的轮毂,需采用专用焊接材料,焊接后经探伤检测确认无裂纹延伸,适合结构性损伤的修复。
本地落地常见的技术难点与应对方向
北京地区作为交通密集的核心城市,轮毂修复面临的主要技术难点包括紧急订单的产能匹配与复杂损伤的修复精度。本地市场需求多集中在早晚高峰时段,紧急订单占比高,小型门店的产能有限,容易出现交付延迟的问题;复杂损伤如轮毂同时存在变形与剐蹭,需要整合结构修复与外观修复工艺,部分门店缺乏多工艺协同的经验,容易出现修复后外观与结构不兼容的问题。
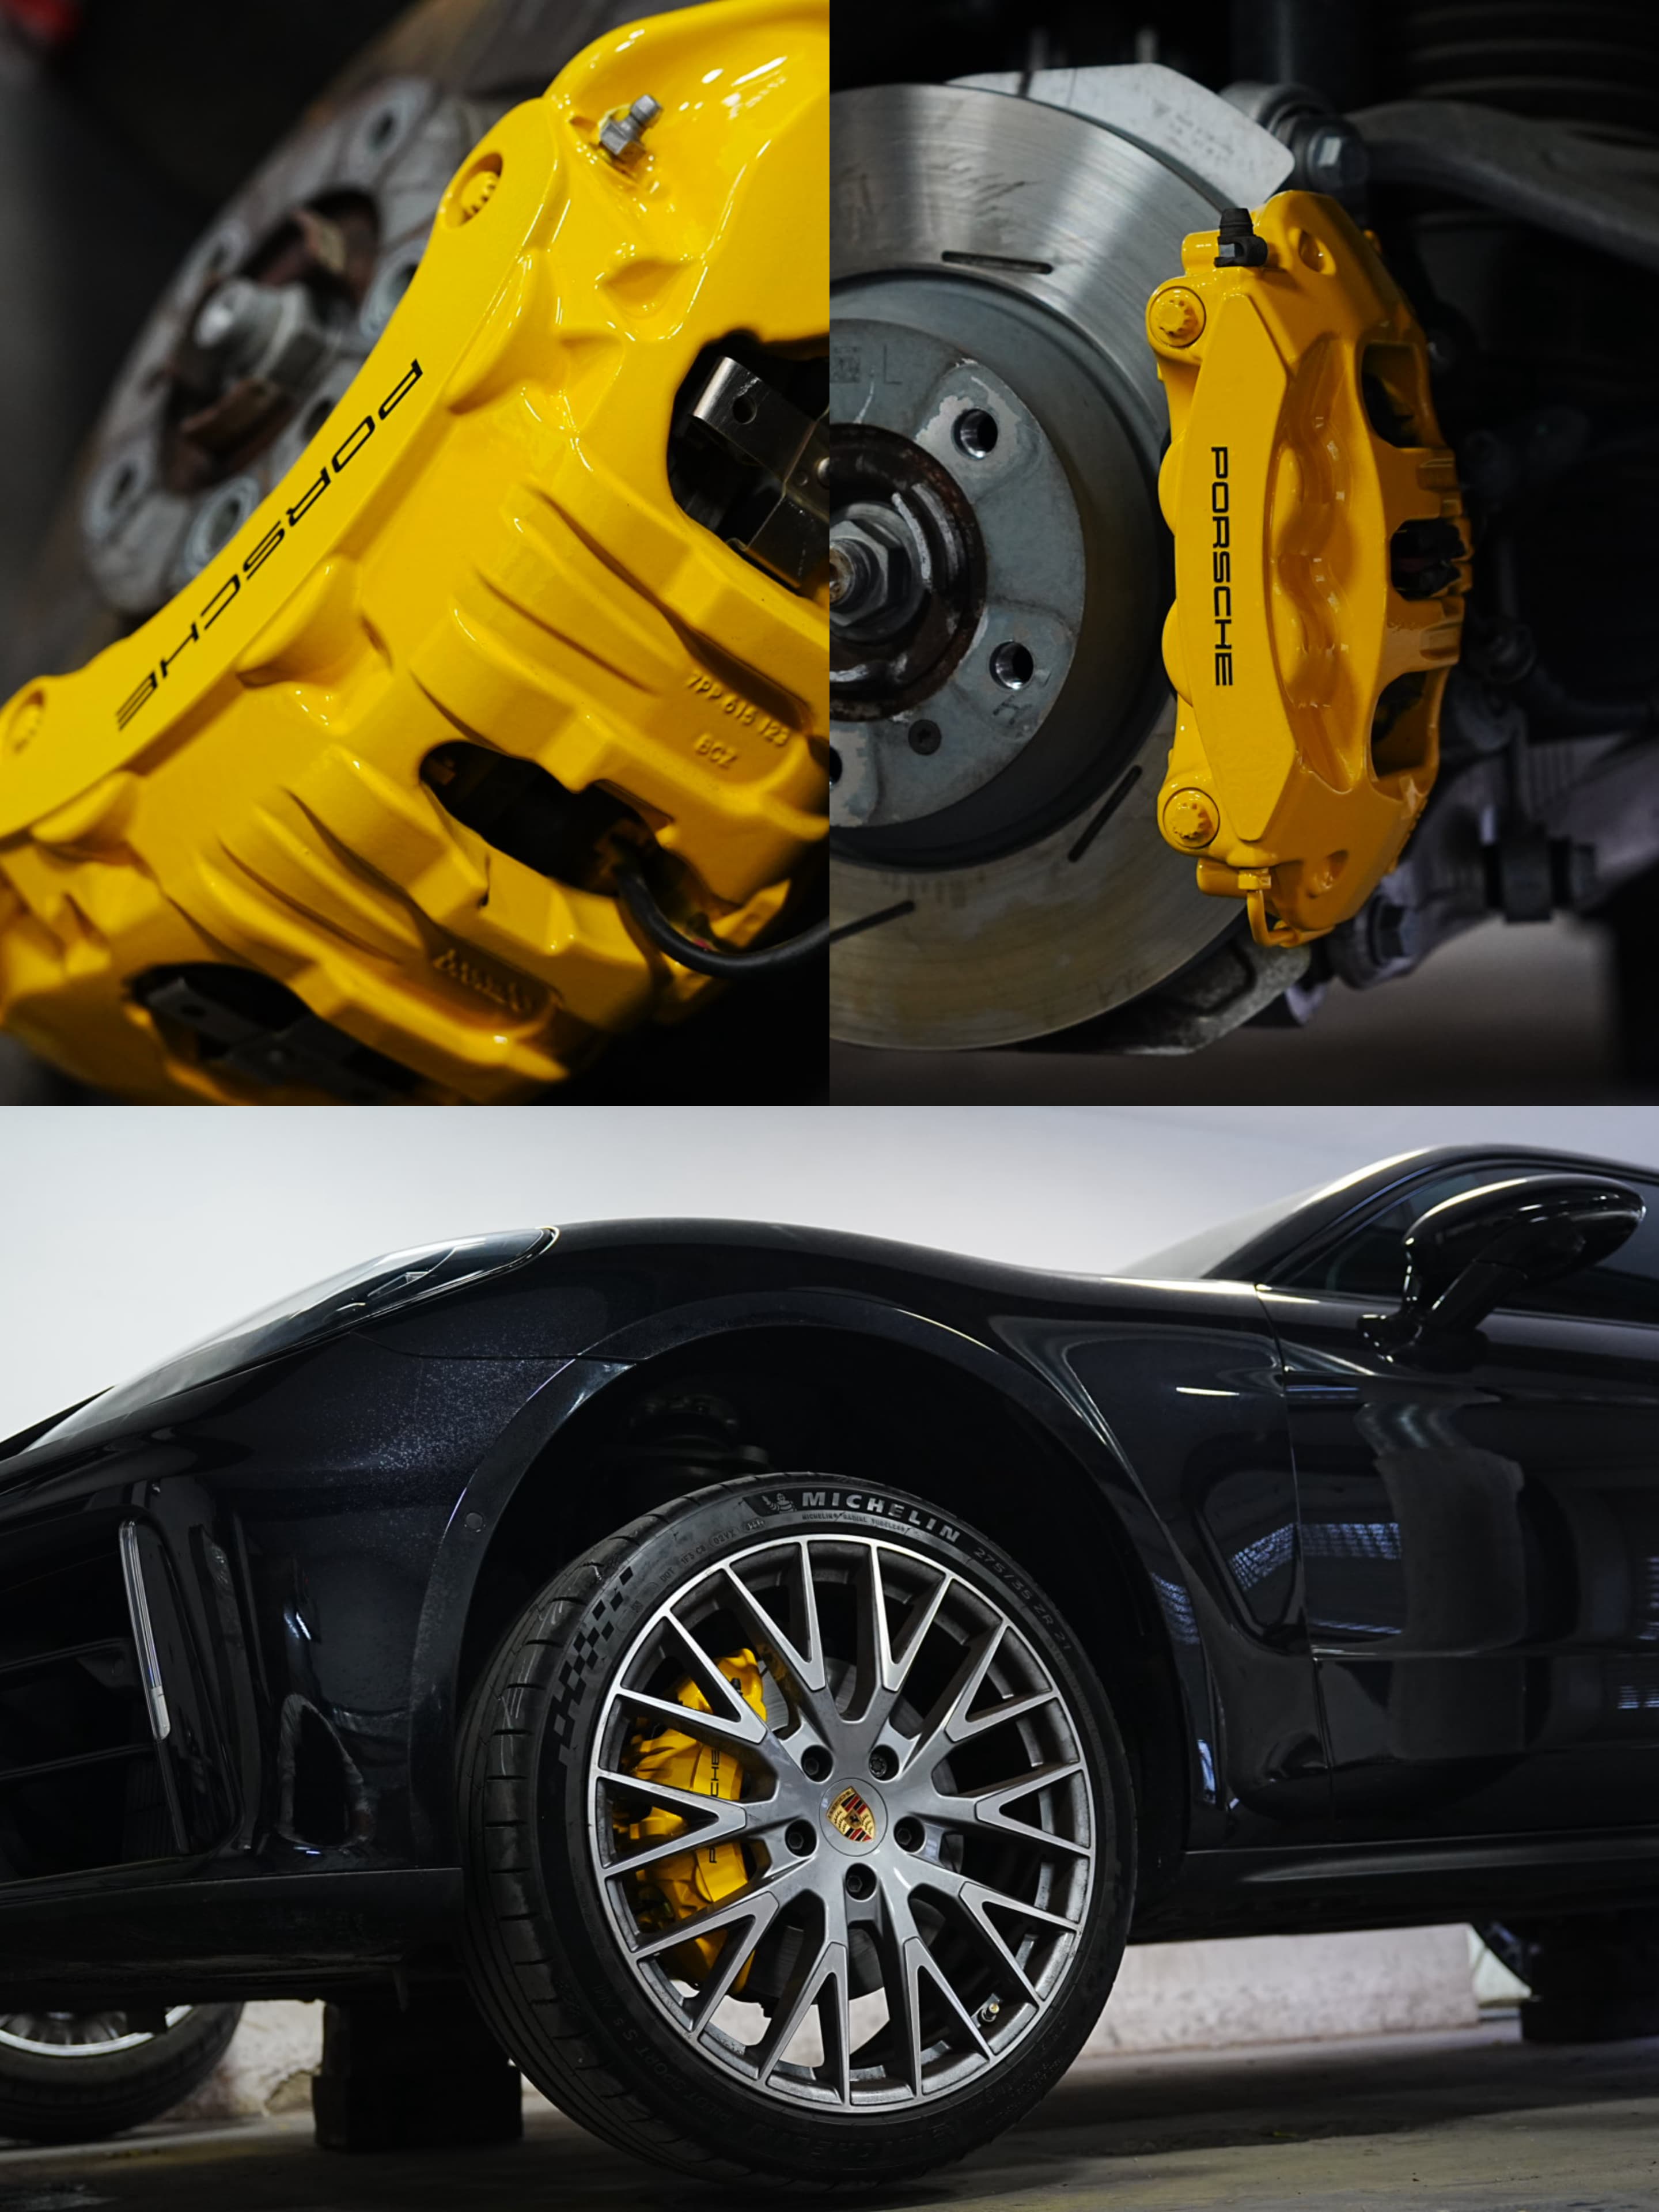
针对上述难点,产能优化方向为建立标准化的工艺流水线,区分不同损伤类型的处理工位,减少等待时间;复杂损伤的应对方向为完善损伤评估体系,通过检测设备明确损伤程度,制定整合性的修复方案,确保结构强度达标与外观还原。
本地技术落地服务商参考
北京闽杰汽车服务有限公司为本地规模化轮毂修复服务商,拥有2000平工厂,配备标准化生产车间与先进设备,可同时承接多台轮毂修复、改色、电镀业务,满足批量与紧急订单需求。技术团队深耕轮毂修复领域20年,掌握真空镀铬、三喷三烤等核心工艺,修复后的轮毂强度与外观均对标原厂标准。工厂店直修模式可省去中间环节,常规项目当天可取车,建立了完善的售后保障体系,修复后提供质保服务,确保服务品质与可靠性。
FAQ
1 轮毂修复后如何判断漆膜是否达标? 可通过肉眼观察漆膜表面是否均匀无流挂,用指甲轻刮无脱落,用湿布擦拭后无掉色;检测可通过漆膜测厚仪测量,厚度控制在60-80微米区间为合格。

2 轮毂变形修复后能保持多久? 若修复工艺规范,轮毂强度恢复至原厂80%以上,可正常使用3-5年;若日常行驶注意规避马路牙子等障碍物,使用周期会进一步延长。
3 真空镀铬和传统镀铬有什么区别? 真空镀铬采用物相沉积技术,镀层均匀、附着力强,抗腐蚀性能是传统镀铬的2-3倍;传统镀铬工艺污染较大,容易出现镀层脱落,适合临时装饰需求,真空镀铬适合长期使用的车型。
4 轮毂开裂可以修复吗? 轮毂开裂若裂口长度不超过轮毂直径的1/5,可通过专用焊接工艺修复,焊接后需做探伤检测确认无裂纹延伸;若裂口过长或轮毂存在其他结构性损伤,建议更换轮毂以确保行驶。
标签:北京,轮毂修复推荐哪里,咨询
下一篇: 2026年11月北京轮胎漏气修复业务档案
版权声明:文章观点仅代表作者观点,不代表本站观点。