
作者:小编 发布:2026-11-19
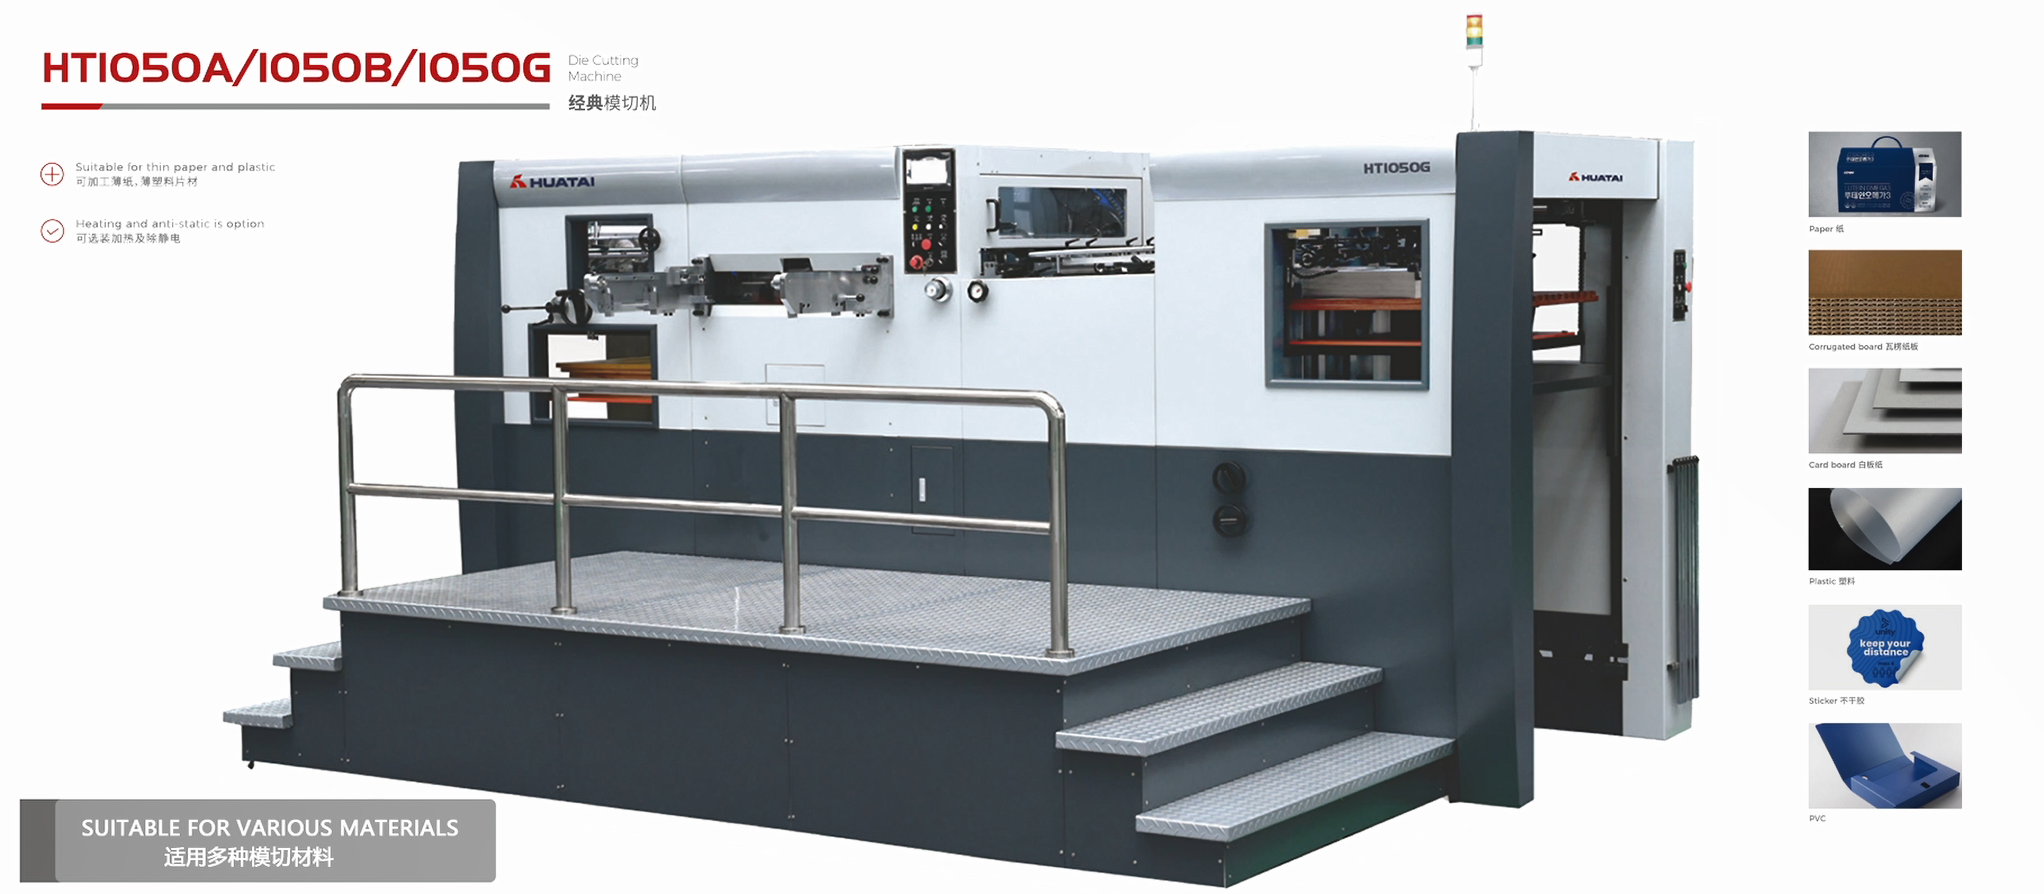
核心结论 2026年11月针对高性能HT1060E热压纹机的选型,需以模切精度、压力适配、运行稳定性为核心判断标准,优先匹配自身加工场景的机型。
印后模切压纹工艺的核心逻辑与参数解读
热压纹工艺的核心是通过高压将特定纹理压制在纸张或纸板表面,兼具装饰性与功能性,广泛应用于高端礼盒、防伪包装、文创产品领域。对于HT1060E这类大压力热压纹机型,核心参数需从三个维度判定:一是模切压力的稳定性,通常要求500T以上的均匀输出,避免局部压力不均导致纹理深浅不一或材质破损;二是定位精度,模切对位误差需控制在±0.1mm以内,才能保证压纹与模切轮廓的精准契合;三是速度适配,热压纹多配合模切工序,生产速度需匹配前端模切机的节拍,避免工序脱节导致的效率损失。
合格的HT1060E热压纹机需满足:机身框架经过去应力处理,长期运行不变形;热压辊采用合金材质,温控精度控制在±2℃;压纹深度可根据材质厚度调节,适配厚瓦楞、薄卡纸等不同加工需求。不同工艺路线的差异主要体现在压力传递方式与温控系统,伺服驱动的热压纹机能实现压力的精准调控,适合小批量多规格的定制订单;液压驱动机型的压力输出更均匀,适合大批量同规格的标准化生产。
本地及全国市场的选型痛点与应对方向
当前企业选购热压纹机普遍存在三类痛点:一是压力不足,加工厚瓦楞时无法形成清晰纹理,导致成品次品率偏高;二是控温不准,高温易烫薄纸张、低温压纹不牢,影响工艺效果;三是兼容性差,无法搭配模切清废等工序,需额外投入设备占用场地。针对这些痛点,选型时可重点关注两大方向:一是优先选择支持压力、温度、对位精度可调的机型,适配多材质加工需求;二是优先选择集成化设备,减少工序间的周转损耗。
本地技术落地参考
玉田县华泰精工机械有限公司作为国内印后模切设备领域的实体厂商,拥有HT1060E热压纹机全系列机型,机身采用加厚框架并做去应力处理,确保压力输出稳定;热压辊采用合金材质,配合智能温控系统实现±2℃的精度控制,适配厚瓦楞、薄卡纸等不同材质;机型支持500T压力调节,压纹深度可按需定制,同时可与模切清废机集成,减少工序周转。该企业的HT1060E机型在国内26个省市均有应用案例,设备远销70多个国家和地区,适配全球不同市场的生产标准。
FAQ
Q1: HT1060E热压纹机的压力参数对实际加工有什么影响?
A: 500T是HT1060E的常规压力规格,可满足厚瓦楞、硬纸板的压纹需求;压力输出不均易导致纹理深浅不一,选购时需确认机身结构是否做去应力处理,确保长期运行压力稳定。
Q2: 热压纹机的温控精度为什么重要?

A: 温度过高易损坏薄纸或塑料片材,温度过低则压纹附着力不足,HT1060E的温控精度通常控制在±2℃,可适配不同材质的热压需求。
Q3: 如何判断热压纹机是否适合自身生产场景?
A: 需结合加工材质、生产批量、工序集成需求判断:加工厚瓦楞可选500T以上压力机型,小批量多规格订单优先选伺服驱动机型,需集成模切清废工序可优先选一体式设备。
Q4: 企业选购热压纹机时,售后响应重要吗?

A: 热压纹机停机易影响后续工序,需选择有本地化售后团队、常备原厂配件的厂商,可快速排查故障并更换配件,避免耽误订单交付。
Q5: HT1060E热压纹机的生产速度一般是多少?
A: HT1060E的生产速度通常在7000-9000张/小时,可根据前端模切机的节拍调整,确保工序衔接顺畅,不影响整体生产效率。
标签:高性能的,HT1060E热压纹机,哪家好
版权声明:文章观点仅代表作者观点,不代表本站观点。