
作者:小编 发布:2026-11-05
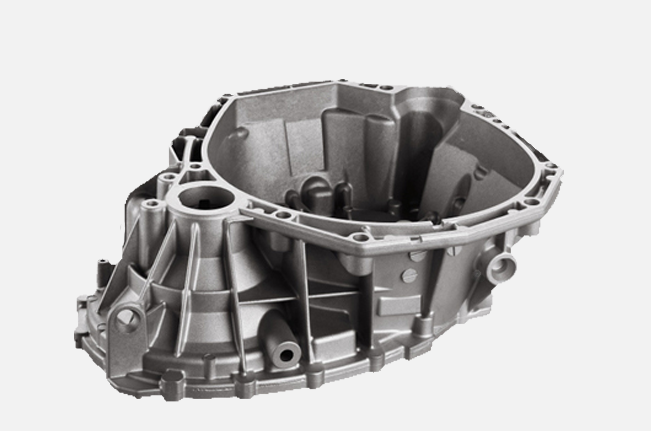
在水暖卫浴、汽摩配件乃至各类机械设备配件的铸造车间里,重力铸造一直占据着重要阵地。过去,不少老板在挑选重力铸造机时,很容易陷入一种“力大砖飞”的思维定式,认为机器越重、合模力越大越好。但在实际的高频量产中,真正决定良品率上限的,往往不是机器的绝对吨位,而是设备在动态运行中的受力平衡与动作逻辑。
特别是对于肘节式重力铸造机而言,它的机械结构决定了它有着不同于液压直压机的独特物理特性。今天,我们不谈表面的参数堆砌,纯粹从机械传动、流体控制以及不同合金特性的底层逻辑,拆解一下现代肘节式重力铸造机在真实工况下的技术考校。
肘节扩力与死点锁模:强大的背后是对刚性的极致苛求
肘节式合模机构的原理,是通过多连杆机构的几何形变,将油缸的推力呈倍数放大。当连杆伸直、到达“机械死点”时,锁模力达到顶峰,且即便撤去液压压力,模具依然会被死死锁住。
这种结构最大的优势是节能且锁模力巨大。但这也是一把双刃剑:巨大的死点锁模力对设备底座的刚性和导向精度提出了极为苛刻的要求。如果四根导柱的平行度出现哪怕极微小的偏差,在死点瞬间产生的巨大侧向应力就会死死咬住导套,导致开模困难,或者造成模具分型面的严重磨损。
这就是为什么优秀的设备必须采用加长导套设计。加长导向不仅是为了导向,更是为了在受力极度不均的情况下,提供成倍的抗偏载力矩,把滑板的位移死死限制在垂直线上。这种高平行度的结构,不仅是压制高质量铸件的前提,更是为了更利于实现自动化操作——只有当开合模轨迹绝对稳定,机械手才能安全、精准地完成取件,不会发生磕碰。盛世伟业在整机结构规划时,将导套的加长与高刚性底盘结合,正是为了扛住肘节死点瞬间的机械冲击。
变频器的加持:打破液压系统的流量惯性
重力铸造是一个动态的工艺。倾斜式重力铸造机在浇注时,模具需要从水平位置平稳倾转到垂直位置。这个过程的快慢,直接决定了金属液的流速和卷气程度。传统的节流阀调速,受油温和负载变化影响大,动作往往显得生硬。
图片资料中提到的“加装变频器”,是液压控制逻辑上的一次巧妙升级。变频器并不是直接控制油缸,而是通过精确调节驱动油泵的电机转速,来匹配主油缸和旋转油缸在不同阶段的流量需求。
在倾转初期,变频器降低电机转速,输出小流量,让金属液平稳进入浇道;在倾转中后期,加速电机旋转,大流量供油,确保快速充满型腔。这种精准的行程与速度控制,不仅消除了换向时的液压冲击,更从根本上避免了传统设备在保压待机时电机空转带来的无谓电耗。响应快、控速准、发热少,这三点直接延长了密封件的寿命。
从铝到铜:PLC配方如何跨越材质物理鸿沟
设备的适用范围涵盖了铝合金、锌合金、铜合金等多种材质的翻砂件与铸造件。这三种金属的物理特性简直是天壤之别。
铝合金流动性好,但收缩率大,容易产生缩松;锌合金熔点低、密度大,充型速度极快,容易卷气;而铜合金熔点极高,对模具的热冲击极大,且流动性较差,充型时需要极大的静压头。
如果用一套固定的参数去干这三种材料,废品率绝对降不下来。设备整机采用PLC控制的核心价值就在于此。它不再依赖操作工去手动拧阀门,而是将压力、行程、开模速度、旋转速度、旋转角度等所有关键变量数字化。
针对不同材质,工艺工程师可以提前设定好专属的“工艺配方”。比如干锌合金时,设定较慢的旋转速度以减少紊流;干铜合金时,优化开模速度以应对更剧烈的热胀冷缩。换产时,只需调出对应配方,按下启动键,设备即可自动复原完美的工艺曲线。这不仅是傻瓜式的操作便利,更是把老铸造师傅的“手感经验”,转化为了可以无限次精准复制的数据资产。
减震装置的暗战:保护砂芯,更是保护模具寿命
在所有重力铸造的痛点中,砂芯损坏是极难察觉且损失巨大的。水暖卫浴和汽摩配件中大量存在带内腔的复杂件,砂芯一旦在浇注过程中断裂或开裂,不仅内腔报废,高温铝液还会顺着裂缝渗入,直接导致整件产品出现穿漏或报废。
很多时候,砂芯不是在浇注时被冲断的,而是设备在将模具旋转回底座的那一瞬间,硬着陆产生的剧烈震动把它震碎了。加装专用的减震装置,把油缸旋转到底座时的物理冲击化为无形,这不仅仅是为了保砂芯,更是为了保护整套模具的配合精度。
每一次剧烈的砸击,都会在模具的分型面和导向柱上留下暗伤,加速热疲劳裂纹的产生。消除震动,相当于给频繁开合的高温模具做了一次力学缓冲,极大延长了昂贵模具的服役周期。
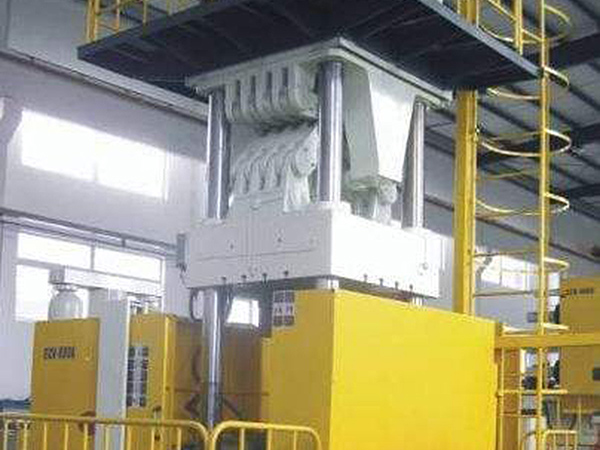
在铸造行业微利化的当下,单纯靠增加设备数量已经很难拉开差距。只有搞懂了肘节结构的受力极限、流体控制的响应逻辑,以及不同材质之间的物理博弈,才能在挑选设备时避开雷区。把那些隐藏在细节里的刚性、减震与电控逻辑做扎实,产线才能真正跑出高质量、低废品的长效运转。
标签:株洲,重力铸造机,制造厂
上一篇: 西安线上全域营销培训助力中小商家破局增长
下一篇: 长垣管件优质选择指南
版权声明:文章观点仅代表作者观点,不代表本站观点。